«Холодне зварювання» — це двокомпонентний епоксидний склад із металевим або мінеральним наповнювачем, який твердне без нагріву і відновлює знос, тріщини й течі. Межу між «можна» і «не можна» задають цифри з технічних паспортів Henkel: міцність, робоча температура і стійкість до середовищ.
Коротко. Холодним зварюванням у Loctite є брусок 3463 і набори 3471, 3472, 3474, 3475, 3478, 3479 — це епоксидні склади з наповнювачем зі сталі, алюмінію, феросиліцію чи мінералів. Брусок 3463 полімеризується за 10 хвилин, твердне навіть під водою і має сертифікат NSF для питної води, тому ним закривають течі в трубах і баках на місці. Набори 500 г набирають функціональну міцність за 12 год при 20 °C, повну — за 72 год, і працюють від −20 до +120 °C, а 3479 — до +190 °C. Міцність на стиск становить 70–124,1 Н/мм², на зсув — до 25 Н/мм², тож склади відновлюють посадки, шпонкові пази, корпуси й фланці. Силовий зварний шов рами чи стріли вони не замінюють: у паспортах такого застосування немає, а 3463 прямо описаний як засіб для неструктурних дефектів.
- Як працює холодне зварювання
- Сім складів Loctite: параметри з TDS
- Що можна відремонтувати: задача → склад
- Скільки сохне холодне зварювання
- Чи можна холодним зварюванням на мокру трубу
- Температура, паливо, олива, розчинники
- Ремонти, які трапляються найчастіше
- Покрокова процедура для наборів 500 г
- Де холодне зварювання не підходить: типові помилки
- Поширені питання
- Товари зі статті
Як працює холодне зварювання
Назва умовна: металу ніхто не плавить. Склад складається зі смоли й затверджувача, і після змішування вони полімеризуються при кімнатній температурі. Наповнювач — сталевий порошок, алюміній, феросиліцій або мінерали — робить масу твердою (Шор D 80–90), дає металевий колір і наближає властивості латки до властивостей деталі.
Усадка при затвердінні мала: у 3471–3475 вона становить 0,1 %, у 3479 — 0,2 %. Тому шар не відходить від стінок тріщини й не тягне тонку деталь. За каталогом Henkel після повної полімеризації відремонтовану ділянку можна свердлити, нарізати в ній різьбу й точити. Нагрівати деталь не потрібно, а мала усадка, за формулюванням каталогу, дає мінімальні напруження в деталі.
Навантаження латка передає через адгезію до підготовленої поверхні. Звідси два наслідки. Перший: майже весь успіх ремонту залежить від очищення і шорсткості поверхні. Другий: склад добре працює на стиск (70–124,1 Н/мм²) і гірше на зсув (4,8–25 Н/мм² залежно від продукту), тому ним відновлюють об'єм і геометрію, а не з'єднують силові елементи внапуск.
Сім складів Loctite: параметри з TDS
Нижче — тільки цифри з технічних паспортів. Каталожні значення, що розходяться з паспортами, в таблицю не потрапили.
| Модель | Наповнювач, форма | Змішування | Життєздатність | Функціональна міцність | Стиск, Н/мм² | Зсув сталь / Al, Н/мм² | Робоча температура |
|---|---|---|---|---|---|---|---|
| 3463 | сталь, брусок 50 г | розминання до однорідного кольору | 3 хв (25 °C) | 10 хв — повна полімеризація | 82,7 | — / 4,8 (анодований Al) | −30…+120 °C |
| 3471 | сталь, паста | 1:1 за об'ємом і масою | 60 хв (20 °C) | 12 год (20 °C) | 70 | 20 / 20 | −20…+120 °C |
| 3472 | сталь, рідкий | 1:1 | 60 хв | 12 год | 70 | 25 / 20 | −20…+120 °C |
| 3474 | мінеральний, зносостійкий | 1:1 | 60 хв | 12 год | 70 | 20 / 12 | −20…+120 °C |
| 3475 | алюміній | 1:1 | 60 хв | 12 год | 70 | 20 / 15 | −20…+120 °C |
| 3478 | феросиліцій, густа паста | 4:1 за об'ємом (за масою 7,25:1 або 7,5:1 — залежно від редакції TDS) | 20 хв (25 °C) | 6 год — можна обробляти | 124,1 | — / 12,4 (травлений Al) | −29…+121 °C |
| 3479 | алюміній, термостійкий | 1:1 | 45 хв (20 °C) | 12 год | 90 | 20 / 12 | −20…+190 °C |
Міцність на зсув у паспортах 3471–3479 виміряна за ASTM D1002, на стиск — за ASTM D695. У 3478 і 3463 зсув наведено лише на алюмінії з зазором 0,005″, тому пряме порівняння зі сталевими цифрами наборів некоректне.

Що можна відремонтувати: задача → склад
Паспорти всіх наборів 500 г описують однакове коло задач: ремонт зношених валів, корпусів, шпонкових пазів і фланців, пошкоджених виливків і труб, заливання тріщин, вирівнювання поверхонь, герметизацію труб, що протікають, і захисне покриття. Різниця між продуктами — у наповнювачі, консистенції й температурі.
| Що пошкоджено | Склад | Чому саме він (TDS / каталог Henkel) |
|---|---|---|
| Теча в трубі чи баку, яку треба закрити зараз | 3463 | 3 хв на формування, 10 хв до полімеризації, твердне під водою, тримається на вологих поверхнях |
| Прослаблений болтовий отвір, вирівнювання зварного шва | 3463 | ці задачі прямо названі в TDS 3463 |
| Тріщина в корпусі, виливку, ємності | 3471 (паста) або 3472 (рідкий) | 1:1, 60 хв на роботу при 20 °C; для великих тріщин TDS дозволяє армувати склотканиною |
| Порожнина, куди шпателем не дістати | 3472 | рідкий, самовирівнюється (каталог); зсув на сталі 25 Н/мм² |
| Зношена посадка вала, гніздо підшипника, шпонковий паз, шліци | 3478 | стиск 124,1 Н/мм², механічна обробка через 6 год; каталог рекомендує для вузлів під стискальні й ударні навантаження |
| Поверхня тертя ковзання | 3474 | утворює поверхню, яка зменшує знос при терті ковзання рухомих деталей |
| Алюмінієвий виливок, кришка, зірвана різьба в алюмінії | 3475 | алюмінієвий наповнювач; каталог називає ремонт алюмінієвих виливків і зірваних різьб |
| Деталь, що гріється понад +120 °C | 3479 | робоча температура до +190 °C |
Скільки сохне холодне зварювання
«Сохне» тут неточне слово: епоксид не висихає, а полімеризується, і швидкість цієї реакції задає температура. Для практики важливі три моменти: скільки часу є на нанесення, коли деталь можна обробляти і коли її можна навантажувати.
| Модель | Час на нанесення після змішування | Можна обробляти | Повна полімеризація |
|---|---|---|---|
| 3463 | 3 хв при 25 °C | 10 хв | 10 хв |
| 3478 | 20 хв при 25 °C | 6 год | 24 год |
| 3471, 3472, 3474, 3475 | 180 / 60 / 40 хв при 10 / 20 / 30 °C | 12 год при 20 °C, 24 год при 10 °C | 72 год |
| 3479 | 135 / 45 / 35 хв при 10 / 20 / 30 °C | 12 год при 20 °C, 24 год при 10 °C | 72 год |
Про 3478 паспорти кажуть по-різному. Текст обох редакцій TDS називає затвердіння завершеним за 6 год, а таблиця редакції 2005 року розводить 6 год до обробки і 24 год до повної полімеризації. Під навантаження вузол надійніше ставити через добу.

У паспортах 3463 і 3478 є однакове правило: чим вища температура і чим більша маса замісу, тим швидше полімеризація. Велика порція гріється від власної реакції, тому для жаркого цеху замішують невеликими порціями й охолоджують компоненти. Узимку роблять навпаки: зберігають склад у теплі, а ділянку ремонту підігрівають — для 3463 паспорт називає 50–60 °C.

Чи можна холодним зварюванням на мокру трубу
Тільки бруском 3463 — він здатний полімеризуватися під водою і добре тримається на вологих поверхнях. Паспорти наборів 3471–3479 вимагають протилежного — поверхня має бути чистою, сухою і знежиреною, а 3478 перед нанесенням сушать і обробляють абразивом.
Для труби з питною водою має значення ще й сертифікат NSF, який у 3463 є. Тиску, який тримає латка з 3463, паспорт не наводить, тому цифри тут ми не даємо. Надійніше закривати течу на трубі, з якої скинуто тиск, і вмикати систему вже після 10 хвилин полімеризації при 25 °C, а на холоді — пізніше.
Витрата: одна упаковка закриває 45 см² шаром 6 мм. Брусок перед нанесенням зачищають шкуркою і знежирюють очисником Loctite 7063 — на мокрій трубі це означає зачистити до металу й прибрати бруд та оливу, а з рештою води склад упорається.
Температура, паливо, олива, розчинники
Стійкість до середовищ у паспортах 3471, 3472, 3474, 3475 і 3479 однакова і стосується лише повністю затверділого матеріалу. Недостатня полімеризація або погане змішування погіршують хімічну стійкість.
| Середовище | Стійкість (TDS 3471–3479) | Що це означає на практиці |
|---|---|---|
| Вода, розбавлені кислоти, сольовий розчин | відмінна, можливе знебарвлення поверхні | водяні труби, баки, насоси |
| 10 % їдкий натр | відмінна | лужні мийні розчини |
| Бензин, вуглеводневе паливо, мастила | відмінна | паливні баки, корпуси редукторів, картери |
| Хлоровані розчинники | добра, але не для тривалого впливу | разовий контакт допустимий |
| Метанол, ацетон, МЕК | погана | ємності й трубопроводи з цими рідинами склад не ремонтує |
| Чистий кисень, хлор, сильні окисники | не рекомендовано (усі TDS, включно з 3463 і 3478) | кисневі лінії й хлорне господарство — не сюди |
Корпус редуктора тріснув і підтікає оливою
Від удару в чавунному корпусі редуктора сільгоспмашини пішла тріщина, по ній сочиться трансмісійна олива. Вузол не під тиском, деталь не несе силового навантаження через тріщину — це саме той «неструктурний дефект виливка», для якого склади розраховані. Беруть пасту 3471: її наносять шпателем і втирають у тріщину, при 20 °C на роботу є година, а затверділий склад стійкий до мастил і палива. Якщо тріщину треба саме залити, наприклад у горизонтальній площині, зручніший рідкий 3472.

- Злити оливу, відмити зону тріщини і знежирити очисником 7063.
- Зачистити поверхню абразивом до металу: каталог Henkel вимагає шорсткості не менше 75 мкм і відсутності слідів корозії.
- Перемішати окремо смолу й затверджувач, відміряти рівні частини, змішувати 2 хвилини до однорідного кольору.
- Втирати пасту шпателем тонкими шарами, вдавлюючи в тріщину і нерівності, без повітряних бульбашок. Для великої тріщини покласти склотканину як армування.
- Не рухати деталь 12 год при 20 °C (24 год при 10 °C), оливу заливають і вузол запускають лише після повної полімеризації.
Підшипник провернувся на валу, паз під шпонку розбитий
Вал уже знятий: посадкове місце під підшипником зношене, шпонковий паз розбитий. Тут потрібна висока міцність на стиск і можливість обробити латку в розмір, тому підходить 3478: 124,1 Н/мм² на стиск, обробка через 6 годин. Каталог Henkel прямо рекомендує 3478 для ремонту валів і відновлення гнізд підшипників, шпонкових пазів і шліців.

Порядок робіт нижче взято з посібника Henkel з ремонту валів (2006); час обробки — з TDS 3478, бо посібник дає інше значення.
- Проточити зношену ділянку вала, щоб дати місце шару. Посібник рекомендує глибину 1,5 мм для валів Ø13–25 мм і 3 мм для Ø25–75 мм, а кінці ділянки оформити «ластівчиним хвостом».
- Лишити грубу поверхню (у посібнику — Rz близько 100 мкм) і знежирити 7063.
- Змішати 3478 у пропорції 4 частини смоли на 1 частину затверджувача за об'ємом — не «на око», бо це не 1:1.
- Нанести перший тонкий шар із втиранням, далі нарощувати шпателем, повільно провертаючи вал. Останній шар зробити трохи вищим за номінальний розмір.
- Через 6 год обробити в розмір. Посібник радить обробку без МОР інструментом зі швидкорізальної або вуглецевої сталі, доведення — шліфувальною шкуркою.
- Для шпонкового паза: шпонку й маточину, до яких склад не повинен прилипнути, посібник рекомендує покрити тонким шаром сухого мастила Loctite 8192 і витримати 15–30 хв. На дно паза — тонкий шар складу, на бокові стінки — товщий, шпонку встановити одразу й дочекатися повної полімеризації.
Бак обприскувача тече, а на ремонт — пів години
Водяна труба в тваринницькому приміщенні або бак обприскувача дали течу, і ремонт треба зробити за пів години без демонтажу. Тут працює 3463: брусок не треба відміряти, склад формують 3 хвилини, через 10 хвилин він полімеризований, латка тримається на вологій поверхні. Стиск 82,7 Н/мм² і твердість Шор D 80 дозволяють після ремонту зашліфувати й пофарбувати місце — ці операції каталог Henkel для 3463 дозволяє.
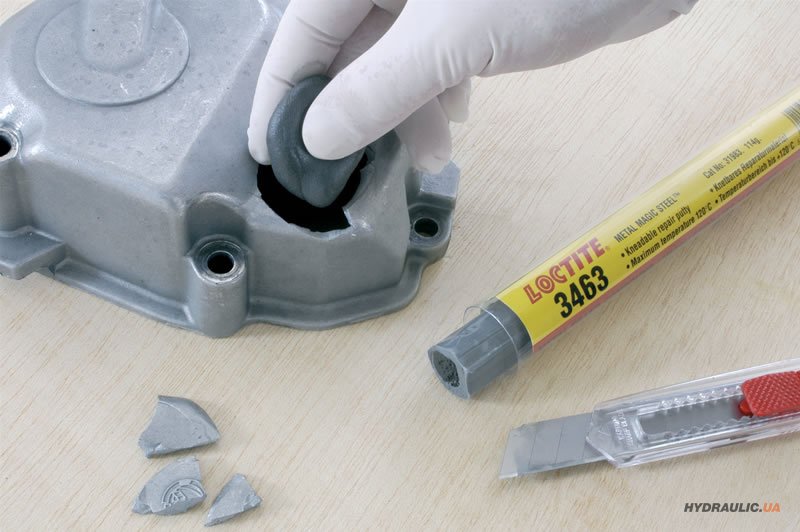
- Скинути тиск, зачистити ділянку навколо отвору шкуркою до металу, знежирити 7063.
- Зняти з бруска плівку, відрізати потрібну довжину: одна упаковка — 45 см² шаром 6 мм.
- У гумових рукавичках розминати, доки колір не стане однорідним.
- За 3 хвилини вдавити масу в отвір і розгорнути навколо з напуском на чистий метал.
- Витримати 10 хвилин при 25 °C; при низькій температурі — довше, або підігріти ділянку до 50–60 °C.
Зірвало різьбу в алюмінієвій кришці КПП
У алюмінієвій кришці коробки передач зірвано різьбу під болт, поруч є скол. Сталевий наповнювач на алюмінії теж працює, але 3475 з алюмінієвим наповнювачем дає поверхню, схожу на алюміній, і каталог Henkel прямо називає його для ремонту алюмінієвих виливків і зірваних різьб. Якщо кришка гріється вище +120 °C, беруть 3479 — він витримує до +190 °C.

- Розсвердлити зірвану різьбу до чистого металу, знежирити 7063.
- Змішати 3475 у пропорції 1:1 (при 20 °C є 60 хвилин роботи), заповнити отвір і скол без повітряних бульбашок.
- Витримати 12 год при 20 °C до функціональної міцності, а до повної полімеризації — 72 год.
- Просвердлити отвір під різьбу і нарізати нову: за каталогом свердління і нарізання різьби допустимі після повної полімеризації.
Покрокова процедура для наборів 500 г
Процедура однакова для 3471, 3472, 3474, 3475 і 3479 і складена з їхніх TDS та загальних вимог каталогу Henkel до підготовки поверхні.
- Очищення. Прибрати оливу, мастило, бруд, стару фарбу; знежирити очисником Loctite 7063. Поверхня має бути сухою.
- Шорсткість. Зачистити абразивом до металу без слідів корозії, не менше 75 мкм за каталогом.
- Змішування. Кожен компонент спершу перемішати окремо, потім відміряти рівні частини (1:1 за об'ємом або масою) і змішувати 2 хвилини до однорідного кольору.
- Нанесення. Шпателем, тонкими шарами, з втиранням у нерівності. Великі пошкодження армують склотканиною. Якщо виготовляють форму або поруч є деталь, до якої склад не повинен прилипнути, її покривають воском, мастилом чи силіконовим розділовим засобом.
- Надлишок. Незатверділий склад знімають органічним розчинником, наприклад ацетоном; інструмент миють мильною водою до затвердіння.
- Витримка. Деталі не рухати. Функціональна міцність — 10–12 год (12 год при 20 °C, 24 год при 10 °C), повна — 72 год. Робоче навантаження — лише після повної полімеризації.
Де холодне зварювання не підходить: типові помилки
| Проблема | Причина | Що робити |
|---|---|---|
| Латка відшарувалась цілим шматком | олива, іржа або гладка поверхня під складом | знежирити 7063, зачистити абразивом до шорсткості не менше 75 мкм |
| Склад лишився липким через добу | неправильна пропорція або погано змішано; холод | 1:1 для 3471–3479, 4:1 за об'ємом для 3478; змішувати 2 хв до однорідного кольору; при 10 °C чекати 24 год |
| Заміс «закипів» у ємності | велика маса гріється від реакції, у спеку швидше | змішувати невеликими порціями, охолоджувати компоненти |
| Латка на гарячому вузлі не тримає | робоча температура вузла вища за паспортну | до +120 °C — 3471–3475, до +190 °C — 3479; вище — холодне зварювання не застосовують |
| Ремонт ємності з ацетоном чи метанолом не тримає | погана стійкість до метанолу, ацетону, МЕК | для таких рідин ці склади не використовують |
| Тріснула латка на рамі або кронштейні | склад використано замість силового зварного шва | несучі елементи рам, стріл і кронштейнів ремонтують зварюванням; холодне зварювання — для неструктурних дефектів |
| Набори 3471–3479 не тримаються на мокрій трубі | їхні TDS вимагають сухої поверхні | для вологих поверхонь і під водою — лише 3463 |
| Навантажили вузол наступного ранку, латка зрушила | функціональна міцність ще не повна | до повної полімеризації (72 год, у 3478 — 24 год) робочого навантаження не давати |
Поширені питання
Що таке холодне зварювання для металу?
Це двокомпонентний епоксидний склад із наповнювачем зі сталі, алюмінію, феросиліцію чи мінералів, який полімеризується при кімнатній температурі. У Loctite це брусок 3463 і набори 3471, 3472, 3474, 3475, 3478 і 3479. Металу він не плавить: латка тримається на адгезії і після повної полімеризації піддається свердлінню й точінню.
Скільки сохне холодне зварювання?
Брусок 3463 полімеризується за 10 хвилин при 25 °C. Набори 500 г набирають функціональну міцність за 12 год при 20 °C і 24 год при 10 °C, повну — за 72 год. 3478 можна обробляти через 6 год, повна полімеризація — 24 год.
Чи можна холодним зварюванням на мокру трубу?
Так, але лише 3463: він полімеризується під водою і тримається на вологих поверхнях. Набори 3471–3479 наносять тільки на суху знежирену поверхню. Тиску, який витримує латка, паспорт не наводить.
Яку температуру витримує холодне зварювання?
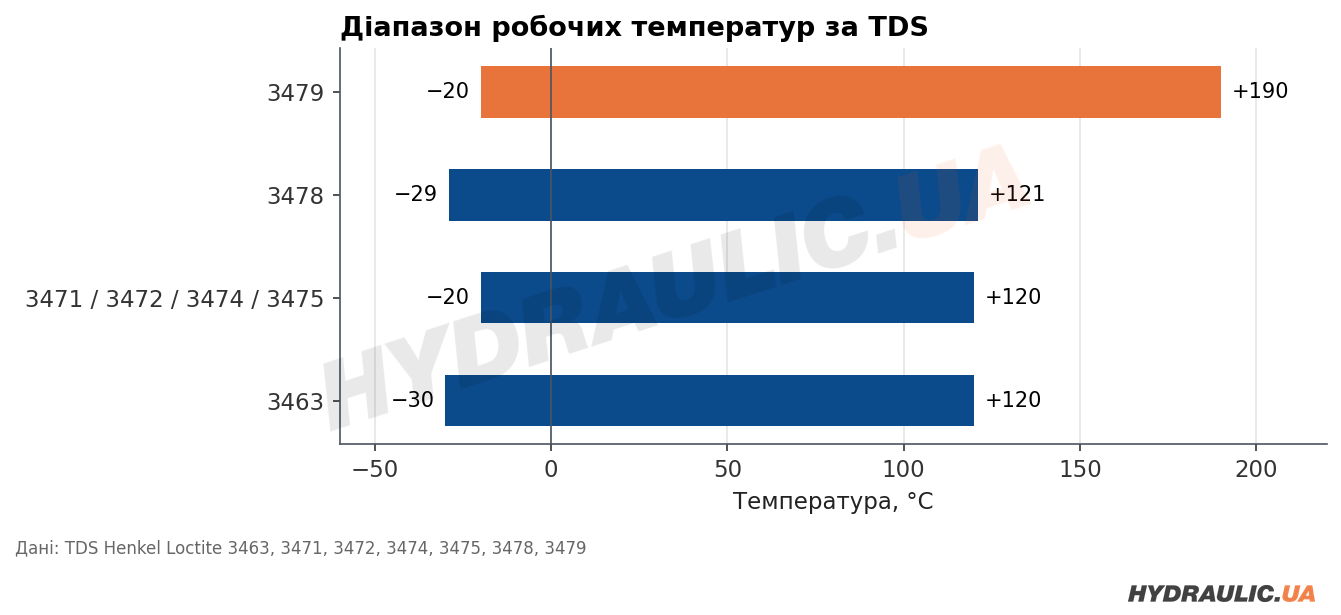
3463 — від −30 до +120 °C, 3471, 3472, 3474, 3475 — від −20 до +120 °C, 3478 — від −29 до +121 °C. Для гарячих вузлів є 3479 з діапазоном від −20 до +190 °C.
Чи можна холодним зварюванням відремонтувати бензобак?
Паспорти 3471–3479 дають відмінну стійкість до бензину, вуглеводневого палива і мастил після повної полімеризації. У TDS 3478 серед застосувань прямо названо ремонт паливних цистерн. Метанолу й ацетону ці склади не витримують.
Чи можна свердлити і нарізати різьбу в холодному зварюванні?
Так, після повної полімеризації: каталог Henkel допускає свердління, нарізання різьби й точіння. 3478 обробляють уже через 6 год. Для 3463 каталог дозволяє свердління, шліфування і фарбування.
Чи підходить холодне зварювання для труб із питною водою?
Серед наших складів сертифікат NSF для питної води в TDS має лише брусок 3463. Для наборів 500 г такого допуску в паспортах немає.
Чим 3463 відрізняється від 3471?
3463 — брусок, який розминають руками: 3 хвилини роботи, 10 хвилин до полімеризації, можна під водою. 3471 — набір 500 г, який змішують 1:1: 60 хвилин роботи при 20 °C, 12 годин до функціональної міцності і вища міцність на зсув — 20 Н/мм² на сталі.
Якщо сумніваєтеся, який склад брати, напишіть менеджеру, що саме ремонтуєте: вузол і матеріал деталі (чавун, сталь, алюміній), розмір тріщини чи глибину зносу, робочу температуру, з якою рідиною контактуватиме латка і чи можна на час ремонту зупинити й осушити вузол. За цими даними підберемо склад і фасування. Доставляємо по всій Україні, зокрема в представництва у містах України.
Товари зі статті
| Модель | Для чого | Артикул |
|---|---|---|
| Loctite 3463 Metal Magic Steel, брусок 50 г | швидке закриття течі, робота під водою, болтові отвори, зварні шви | L3463050 |
| Loctite 3471, набір 500 г | паста зі сталевим наповнювачем: тріщини, корпуси, фланці, вали | L3471500 |
| Loctite 3472, набір 500 г | рідкий склад зі сталевим наповнювачем: заливання тріщин і порожнин | L3472500 |
| Loctite 3474, набір 500 г | мінеральний наповнювач: поверхні тертя ковзання | L3474500 |
| Loctite 3475, набір 500 г | алюмінієвий наповнювач: алюмінієві виливки, зірвана різьба | L3475500 |
| Loctite 3478 Superior Metal, набір 453 г | вали, гнізда підшипників, шпонкові пази, шліци; стиск 124,1 Н/мм² | L3478453 |
| Loctite 3479, набір 500 г | деталі, що гріються до +190 °C | L3479500 |
| Loctite 7063 | очищення і знежирення перед нанесенням | L7063400 |
| Loctite 8192 | сухе мастило як розділовий шар при ремонті шпонкових пазів | L8192400 |
Технічний відділ HYDRAULIC.UA. Матеріал підготовлено за технічними паспортами Henkel (TDS) і посібниками Henkel з ремонту та обслуговування. Оновлено: 28.09.2026.