«Холодная сварка» — это двухкомпонентный эпоксидный состав с металлическим или минеральным наполнителем, который твердеет без нагрева и восстанавливает износ, трещины и течи. Границу между «можно» и «нельзя» задают цифры из технических паспортов Henkel: прочность, рабочая температура и стойкость к средам.
Коротко. Холодная сварка у Loctite — это брусок 3463 и наборы 3471, 3472, 3474, 3475, 3478, 3479: эпоксидные составы с наполнителем из стали, алюминия, ферросилиция или минералов. Брусок 3463 полимеризуется за 10 минут, твердеет даже под водой и имеет сертификат NSF для питьевой воды, поэтому им закрывают течи в трубах и баках прямо на месте. Наборы по 500 г набирают функциональную прочность за 12 ч при 20 °C, полную — за 72 ч, и работают от −20 до +120 °C, а 3479 — до +190 °C. Прочность на сжатие — 70–124,1 Н/мм², на сдвиг — до 25 Н/мм², так что составы восстанавливают посадки, шпоночные пазы, корпуса и фланцы. Силовой сварной шов рамы или стрелы они не заменяют: в паспортах такого применения нет, а 3463 прямо описан как средство для неструктурных дефектов.
- Как работает холодная сварка
- Семь составов Loctite: параметры из TDS
- Что можно отремонтировать: задача → состав
- Сколько сохнет холодная сварка
- Можно ли холодной сваркой на мокрую трубу
- Температура, топливо, масло, растворители
- Ремонты, которые встречаются чаще всего
- Пошаговая процедура для наборов 500 г
- Где холодная сварка не подходит: типичные ошибки
- Частые вопросы
- Товары из статьи
Как работает холодная сварка
Название условное: металл никто не плавит. Состав состоит из смолы и отвердителя, после смешивания они полимеризуются при комнатной температуре. Наполнитель — стальной порошок, алюминий, ферросилиций или минералы — делает массу твердой (Шор D 80–90), придает металлический цвет и приближает свойства заплатки к свойствам детали.
Усадка при отверждении небольшая: у 3471–3475 — 0,1 %, у 3479 — 0,2 %. Поэтому слой не отходит от стенок трещины и не тянет тонкую деталь. По каталогу Henkel после полной полимеризации отремонтированный участок можно сверлить, нарезать в нем резьбу и точить. Греть деталь не нужно, а малая усадка, по формулировке каталога, дает минимальные напряжения в детали.
Нагрузку заплатка передает через адгезию к подготовленной поверхности. Отсюда два следствия. Первое: почти весь успех ремонта зависит от очистки и шероховатости. Второе: состав хорошо работает на сжатие (70–124,1 Н/мм²) и хуже на сдвиг (4,8–25 Н/мм² в зависимости от продукта), поэтому им восстанавливают объем и геометрию, а не соединяют силовые элементы внахлест.
Семь составов Loctite: параметры из TDS
Ниже — только цифры из технических паспортов. Каталожные значения, которые расходятся с паспортами, в таблицу не попали.
| Модель | Наполнитель, форма | Смешивание | Жизнеспособность | Функциональная прочность | Сжатие, Н/мм² | Сдвиг сталь / Al, Н/мм² | Рабочая температура |
|---|---|---|---|---|---|---|---|
| 3463 | сталь, брусок 50 г | разминание до однородного цвета | 3 мин (25 °C) | 10 мин — полная полимеризация | 82,7 | — / 4,8 (анодированный Al) | −30…+120 °C |
| 3471 | сталь, паста | 1:1 по объему и массе | 60 мин (20 °C) | 12 ч (20 °C) | 70 | 20 / 20 | −20…+120 °C |
| 3472 | сталь, жидкий | 1:1 | 60 мин | 12 ч | 70 | 25 / 20 | −20…+120 °C |
| 3474 | минеральный, износостойкий | 1:1 | 60 мин | 12 ч | 70 | 20 / 12 | −20…+120 °C |
| 3475 | алюминий | 1:1 | 60 мин | 12 ч | 70 | 20 / 15 | −20…+120 °C |
| 3478 | ферросилиций, густая паста | 4:1 по объему (по массе 7,25:1 или 7,5:1 — зависит от редакции TDS) | 20 мин (25 °C) | 6 ч — можно обрабатывать | 124,1 | — / 12,4 (травленый Al) | −29…+121 °C |
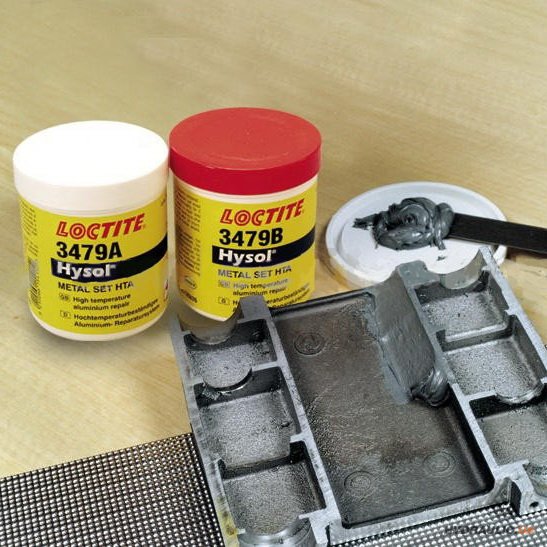
| 3479 | алюминий, термостойкий | 1:1 | 45 мин (20 °C) | 12 ч | 90 | 20 / 12 | −20…+190 °C |
Прочность на сдвиг в паспортах 3471–3479 измерена по ASTM D1002, на сжатие — по ASTM D695. У 3478 и 3463 сдвиг приведен только на алюминии с зазором 0,005″, поэтому напрямую сравнивать его со стальными цифрами наборов нельзя.

Что можно отремонтировать: задача → состав
Паспорта всех наборов по 500 г описывают один и тот же круг задач: ремонт изношенных валов, корпусов, шпоночных пазов и фланцев, поврежденных отливок и труб, заливку трещин, выравнивание поверхностей, герметизацию протекающих труб и защитное покрытие. Разница между продуктами — в наполнителе, консистенции и температуре.
| Что повреждено | Состав | Почему именно он (TDS / каталог Henkel) |
|---|---|---|
| Течь в трубе или баке, которую надо закрыть сейчас | 3463 | 3 мин на формовку, 10 мин до полимеризации, твердеет под водой, держится на влажных поверхностях |
| Разбитое болтовое отверстие, выравнивание сварного шва | 3463 | эти задачи прямо названы в TDS 3463 |
| Трещина в корпусе, отливке, емкости | 3471 (паста) или 3472 (жидкий) | 1:1, 60 мин на работу при 20 °C; большие трещины TDS разрешает армировать стеклотканью |
| Полость, куда шпателем не достать | 3472 | жидкий, самовыравнивающийся (каталог); сдвиг на стали 25 Н/мм² |
| Изношенная посадка вала, гнездо подшипника, шпоночный паз, шлицы | 3478 | сжатие 124,1 Н/мм², механическая обработка через 6 ч; каталог рекомендует для узлов под сжимающими и ударными нагрузками |
| Поверхность трения скольжения | 3474 | образует поверхность, снижающую износ при трении скольжения движущихся деталей |
| Алюминиевая отливка, крышка, сорванная резьба в алюминии | 3475 | алюминиевый наполнитель; каталог называет ремонт алюминиевых отливок и сорванных резьб |
| Деталь, которая греется выше +120 °C | 3479 | рабочая температура до +190 °C |
Сколько сохнет холодная сварка
«Сохнет» — неточное слово: эпоксид не высыхает, а полимеризуется, и скорость этой реакции задает температура. На практике важны три момента: сколько времени есть на нанесение, когда деталь можно обрабатывать и когда ее можно нагружать.
| Модель | Время на нанесение после смешивания | Можно обрабатывать | Полная полимеризация |
|---|---|---|---|
| 3463 | 3 мин при 25 °C | 10 мин | 10 мин |
| 3478 | 20 мин при 25 °C | 6 ч | 24 ч |
| 3471, 3472, 3474, 3475 | 180 / 60 / 40 мин при 10 / 20 / 30 °C | 12 ч при 20 °C, 24 ч при 10 °C | 72 ч |
| 3479 | 135 / 45 / 35 мин при 10 / 20 / 30 °C | 12 ч при 20 °C, 24 ч при 10 °C | 72 ч |
О 3478 паспорта говорят по-разному. Текст обеих редакций TDS называет отверждение завершенным за 6 ч, а таблица редакции 2005 года разводит 6 ч до обработки и 24 ч до полной полимеризации. Под нагрузку узел надежнее ставить через сутки.

В паспортах 3463 и 3478 есть одно и то же правило: чем выше температура и чем больше масса замеса, тем быстрее полимеризация. Большая порция разогревается от собственной реакции, поэтому в жарком цехе состав замешивают небольшими порциями и охлаждают компоненты. Зимой делают наоборот: хранят состав в тепле, а участок ремонта подогревают — для 3463 паспорт называет 50–60 °C.

Можно ли холодной сваркой на мокрую трубу
Только бруском 3463 — он способен полимеризоваться под водой и хорошо держится на влажных поверхностях. Паспорта наборов 3471–3479 требуют обратного — поверхность должна быть чистой, сухой и обезжиренной, а под 3478 ее еще сушат и обрабатывают абразивом.
Для трубы с питьевой водой имеет значение и сертификат NSF, который у 3463 есть. Давления, которое держит заплатка из 3463, паспорт не приводит, поэтому цифру мы не называем. Надежнее закрывать течь на трубе со сброшенным давлением и включать систему уже после 10 минут полимеризации при 25 °C, а на холоде — позже.
Расход: одна упаковка закрывает 45 см² слоем 6 мм. Перед нанесением место ремонта зачищают шкуркой и обезжиривают очистителем Loctite 7063. На мокрой трубе это значит зачистить до металла и убрать грязь с маслом, а с остальной водой состав справится.
Температура, топливо, масло, растворители

Стойкость к средам в паспортах 3471, 3472, 3474, 3475 и 3479 одинаковая и относится только к полностью отвержденному материалу. Недостаточная полимеризация или плохое смешивание ухудшают химическую стойкость.
| Среда | Стойкость (TDS 3471–3479) | Что это значит на практике |
|---|---|---|
| Вода, разбавленные кислоты, солевой раствор | отличная, возможно обесцвечивание поверхности | водяные трубы, баки, насосы |
| 10 % едкий натр | отличная | щелочные моющие растворы |
| Бензин, углеводородное топливо, смазки | отличная | топливные баки, корпуса редукторов, картеры |
| Хлорированные растворители | хорошая, но не для длительного воздействия | разовый контакт допустим |
| Метанол, ацетон, МЭК | плохая | емкости и трубопроводы с этими жидкостями составом не ремонтируют |
| Чистый кислород, хлор, сильные окислители | не рекомендуется (все TDS, включая 3463 и 3478) | кислородные линии и хлорное хозяйство — не сюда |
Корпус редуктора треснул и подтекает маслом
От удара в чугунном корпусе редуктора сельхозмашины пошла трещина, по ней сочится трансмиссионное масло. Узел не под давлением, деталь не несет силовой нагрузки через трещину — это тот самый «неструктурный дефект отливки», на который составы рассчитаны. Берут пасту 3471: ее наносят шпателем и втирают в трещину, при 20 °C на работу есть час, а отвержденный состав обладает стойкостью к смазкам и топливу. Если трещину нужно именно залить, например в горизонтальной плоскости, удобнее жидкий 3472.

- Слить масло, отмыть зону трещины и обезжирить очистителем 7063.
- Зачистить поверхность абразивом до металла: каталог Henkel требует шероховатости не менее 75 мкм и отсутствия следов коррозии.
- Перемешать по отдельности смолу и отвердитель, отмерить равные части, смешивать 2 минуты до однородного цвета.
- Втирать пасту шпателем тонкими слоями, вдавливая в трещину и неровности, без пузырьков воздуха. Большую трещину армировать стеклотканью.
- Не двигать деталь 12 ч при 20 °C (24 ч при 10 °C); масло заливают и узел запускают только после полной полимеризации.
Подшипник провернулся на валу, паз под шпонку разбит
Вал уже снят: посадочное место под подшипником изношено, шпоночный паз разбит. Здесь нужна высокая прочность на сжатие и возможность обработать заплатку в размер, поэтому подходит 3478: 124,1 Н/мм² на сжатие, обработка через 6 часов. Каталог Henkel прямо рекомендует 3478 для ремонта валов и восстановления гнезд подшипников, шпоночных пазов и шлицев.

Порядок работ ниже взят из руководства Henkel по ремонту валов (2006); время до обработки — из TDS 3478, потому что руководство приводит другое значение.
- Проточить изношенный участок вала, чтобы дать место слою. Руководство рекомендует глубину 1,5 мм для валов Ø13–25 мм и 3 мм для Ø25–75 мм, а концы участка оформить «ласточкиным хвостом».
- Оставить грубую поверхность (в руководстве — Rz около 100 мкм) и обезжирить 7063.
- Смешать 3478 в пропорции 4 части смолы на 1 часть отвердителя по объему — не на глаз, это не 1:1.
- Нанести первый тонкий слой с втиранием, дальше наращивать шпателем, медленно проворачивая вал. Последний слой сделать чуть выше номинального размера.
- Через 6 ч обработать в размер. Руководство советует обработку без СОЖ инструментом из быстрорежущей или углеродистой стали, доводку — шлифовальной шкуркой.
- Для шпоночного паза: шпонку и ступицу, к которым состав не должен прилипнуть, руководство рекомендует покрыть тонким слоем сухой смазки Loctite 8192 и выдержать 15–30 мин. На дно паза — тонкий слой состава, на боковые стенки — толще, шпонку установить сразу и дождаться полной полимеризации.
Бак опрыскивателя течет, а на ремонт — полчаса
Водяная труба в животноводческом помещении или бак опрыскивателя дали течь, и ремонт нужно сделать за полчаса без демонтажа. Здесь работает 3463: брусок не нужно отмерять, на формовку есть 3 минуты, через 10 минут состав полимеризован, заплатка держится на влажной поверхности. Сжатие 82,7 Н/мм² и твердость Шор D 80 позволяют потом зашлифовать и окрасить место — эти операции каталог Henkel для 3463 допускает.
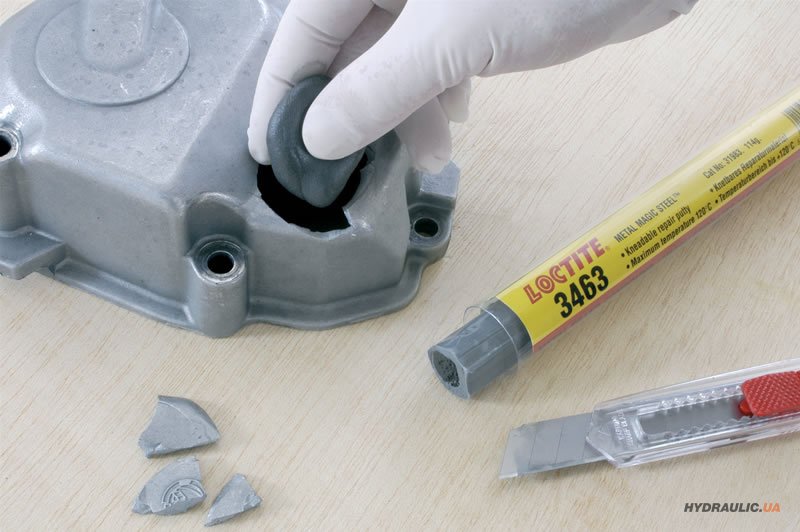
- Сбросить давление, зачистить участок вокруг отверстия шкуркой до металла, обезжирить 7063.
- Снять с бруска пленку, отрезать нужную длину: одна упаковка — 45 см² слоем 6 мм.
- В резиновых перчатках разминать, пока цвет не станет однородным.
- За 3 минуты вдавить массу в отверстие и распределить вокруг с заходом на чистый металл.
- Выдержать 10 минут при 25 °C; на холоде — дольше или подогреть участок до 50–60 °C.
Сорвало резьбу в алюминиевой крышке КПП
В алюминиевой крышке коробки передач сорвана резьба под болт, рядом скол. Стальной наполнитель на алюминии тоже работает, но 3475 с алюминиевым наполнителем дает поверхность, похожую на алюминий, и каталог Henkel прямо называет его для ремонта алюминиевых отливок и сорванных резьб. Если крышка греется выше +120 °C, берут 3479 — он выдерживает до +190 °C.

- Рассверлить сорванную резьбу до чистого металла, обезжирить 7063.
- Смешать 3475 в пропорции 1:1 (при 20 °C есть 60 минут на работу), заполнить отверстие и скол без пузырьков воздуха.
- Выдержать 12 ч при 20 °C до функциональной прочности, до полной полимеризации — 72 ч.
- Просверлить отверстие под резьбу и нарезать новую: по каталогу сверление и нарезание резьбы допустимы после полной полимеризации.
Пошаговая процедура для наборов 500 г
Процедура одинакова для 3471, 3472, 3474, 3475 и 3479 и составлена по их TDS и общим требованиям каталога Henkel к подготовке поверхности.
- Очистка. Убрать масло, грязь, старую краску; обезжирить очистителем Loctite 7063. Поверхность должна быть сухой.
- Шероховатость. Зачистить абразивом до металла без следов коррозии, не менее 75 мкм по каталогу.
- Смешивание. Каждый компонент сначала перемешать отдельно, затем отмерить равные части (1:1 по объему или массе) и смешивать 2 минуты до однородного цвета.
- Нанесение. Шпателем, тонкими слоями, с втиранием в неровности. Большие повреждения армируют стеклотканью. Если делают форму или рядом деталь, к которой состав не должен прилипнуть, ее покрывают воском, смазкой или силиконовым разделительным составом.
- Излишки. Неотвержденный состав снимают органическим растворителем, например ацетоном; инструмент моют мыльной водой до отверждения.
- Выдержка. Детали не двигать. Функциональная прочность — 10–12 ч (12 ч при 20 °C, 24 ч при 10 °C), полная — 72 ч. Рабочая нагрузка — только после полной полимеризации.
Где холодная сварка не подходит: типичные ошибки
| Проблема | Причина | Что делать |
|---|---|---|
| Заплатка отслоилась целым куском | масло, ржавчина или гладкая поверхность под составом | обезжирить 7063, зачистить абразивом до шероховатости не менее 75 мкм |
| Состав остался липким через сутки | неверная пропорция или плохо перемешано; холод | 1:1 для 3471–3479, 4:1 по объему для 3478; смешивать 2 мин до однородного цвета; при 10 °C ждать 24 ч |
| Замес «закипел» в емкости | большая масса разогревается от реакции, в жару быстрее | смешивать небольшими порциями, охлаждать компоненты |
| Заплатка на горячем узле не держит | температура узла выше паспортной | до +120 °C — 3471–3475, до +190 °C — 3479; выше холодную сварку не применяют |
| Ремонт емкости с ацетоном или метанолом не держит | плохая стойкость к метанолу, ацетону, МЭК | для таких жидкостей эти составы не используют |
| Треснула заплатка на раме или кронштейне | состав использован вместо силового сварного шва | несущие элементы рам, стрел и кронштейнов ремонтируют сваркой; холодная сварка — для неструктурных дефектов |
| Наборы 3471–3479 не держатся на мокрой трубе | их TDS требуют сухой поверхности | для влажных поверхностей и под водой — только 3463 |
| Нагрузили узел наутро, заплатка сдвинулась | функциональная прочность еще не полная | до полной полимеризации (72 ч, у 3478 — 24 ч) рабочую нагрузку не давать |
Частые вопросы
Что такое холодная сварка по металлу?
Это двухкомпонентный эпоксидный состав с наполнителем из стали, алюминия, ферросилиция или минералов, который полимеризуется при комнатной температуре. У Loctite это брусок 3463 и наборы 3471, 3472, 3474, 3475, 3478 и 3479. Металл он не плавит: заплатка держится на адгезии и после полной полимеризации поддается сверлению и точению.
Сколько сохнет холодная сварка?
Брусок 3463 полимеризуется за 10 минут при 25 °C. Наборы по 500 г набирают функциональную прочность за 12 ч при 20 °C и за 24 ч при 10 °C, полную — за 72 ч. 3478 можно обрабатывать через 6 ч, полная полимеризация — 24 ч.
Можно ли холодной сваркой на мокрую трубу?
Да, но только 3463: он полимеризуется под водой и держится на влажных поверхностях. Наборы 3471–3479 наносят только на сухую обезжиренную поверхность. Давления, которое выдерживает заплатка, паспорт не приводит.
Какую температуру выдерживает холодная сварка?
3463 — от −30 до +120 °C, 3471, 3472, 3474, 3475 — от −20 до +120 °C, 3478 — от −29 до +121 °C. Для горячих узлов есть 3479 с диапазоном от −20 до +190 °C.
Можно ли холодной сваркой отремонтировать бензобак?
Паспорта 3471–3479 дают отличную стойкость к бензину, углеводородному топливу и смазкам после полной полимеризации. В TDS 3478 среди применений прямо назван ремонт топливных цистерн. Метанол и ацетон эти составы не выдерживают.
Можно ли сверлить и нарезать резьбу в холодной сварке?
Да, после полной полимеризации: каталог Henkel допускает сверление, нарезание резьбы и точение. 3478 обрабатывают уже через 6 ч. Для 3463 каталог разрешает сверление, шлифовку и окраску.
Подходит ли холодная сварка для труб с питьевой водой?
Из наших составов сертификат NSF для питьевой воды в TDS есть только у бруска 3463. Для наборов по 500 г такого допуска в паспортах нет.
Чем 3463 отличается от 3471?
3463 — брусок, который разминают руками: 3 минуты на работу, 10 минут до полимеризации, можно под водой. 3471 — набор 500 г, который смешивают 1:1: 60 минут на работу при 20 °C, 12 часов до функциональной прочности и более высокая прочность на сдвиг — 20 Н/мм² на стали.
Если сомневаетесь, какой состав брать, напишите менеджеру, что именно ремонтируете: узел и материал детали (чугун, сталь, алюминий), размер трещины или глубину износа, рабочую температуру, с какой жидкостью будет контактировать заплатка и можно ли на время ремонта остановить и осушить узел. По этим данным подберем состав и фасовку. Доставляем по всей Украине, в том числе в представительства в городах Украины.
Товары из статьи
| Модель | Для чего | Артикул |
|---|---|---|
| Loctite 3463 Metal Magic Steel, брусок 50 г | быстрое закрытие течи, работа под водой, болтовые отверстия, сварные швы | L3463050 |
| Loctite 3471, набор 500 г | паста со стальным наполнителем: трещины, корпуса, фланцы, валы | L3471500 |
| Loctite 3472, набор 500 г | жидкий состав со стальным наполнителем: заливка трещин и полостей | L3472500 |
| Loctite 3474, набор 500 г | минеральный наполнитель: поверхности трения скольжения | L3474500 |
| Loctite 3475, набор 500 г | алюминиевый наполнитель: алюминиевые отливки, сорванная резьба | L3475500 |
| Loctite 3478 Superior Metal, набор 453 г | валы, гнезда подшипников, шпоночные пазы, шлицы; сжатие 124,1 Н/мм² | L3478453 |
| Loctite 3479, набор 500 г | детали, которые греются до +190 °C | L3479500 |
| Loctite 7063 | очистка и обезжиривание перед нанесением | L7063400 |
| Loctite 8192 | сухая смазка как разделительный слой при ремонте шпоночных пазов | L8192400 |
Технический отдел HYDRAULIC.UA. Материал подготовлен по техническим паспортам Henkel (TDS) и руководствам Henkel по ремонту и обслуживанию. Обновлено: 28.09.2026.