Ситуация одинаковая на любой площадке: рычаг ходит, усилие приложено, а смазка из наконечника не выходит или выходит мимо маслёнки. Причин в тракте «ствол шприца — шланг — муфта — пресс-маслёнка — канал узла» ровно пять мест, и у каждого своя характерная примета. Ниже — порядок проверки от самого простого к самому дорогому, с реальными параметрами инструмента из каталогов PROLUBE, Groz и UMETA. Главный тезис сразу: наращивать усилие на рычаге — худший из возможных шагов, и в 90 % случаев он не имеет отношения к причине.
- Алгоритм проверки: симптом и место поиска
- Рабочее давление инструмента и предел усилия
- Воздушная пробка в стволе
- Ошибки заправки: картридж, всасывание, насос
- Муфта не держится или срывается с маслёнки
- Несоответствие наконечника типу маслёнки
- Забитая или закисшая пресс-маслёнка
- Сломанная маслёнка и работа экстрактором
- Шланг и трубка как причина остановки подачи
- Несовместимые смазки и загустение смеси
- Класс смазки против возможностей инструмента
- Когда причина в узле, а не в инструменте
- Профилактика тракта подачи
- Частые вопросы
Алгоритм проверки: симптом и место поиска
Тракт подачи смазки состоит из пяти последовательных участков: ствол инструмента с поршнем и пружиной подпора, головка с клапанами, гибкий шланг или стальная трубка, муфта на конце трассы, пресс-маслёнка и собственно канал в корпусе узла. Отказ на любом из них выглядит снаружи одинаково — «шприц не качает». Различает их не сила нажатия, а поведение рычага и то, куда выходит смазка.
Проверку всегда начинают со снятия инструмента с точки смазки. Это первый и самый информативный шаг: если снять муфту с маслёнки и прокачать шприц в воздух, тракт делится на две половины, и половина причин отпадает за десять секунд.
| Симптом | Наиболее вероятная причина | Где искать |
|---|---|---|
| Рычаг ходит легко, без сопротивления, смазка не выходит даже в воздух | воздушная пробка в стволе; пустой ствол; шток не спущен с фиксатора | головка инструмента, клапан стравливания воздуха |
| Рычаг ходит с нормальным сопротивлением, в воздух смазка идёт, на маслёнке не идёт | забитый или закисший клапан пресс-маслёнки; забитый канал в узле | пресс-маслёнка, точка смазки |
| Рычаг встаёт «в камень» после одного-двух качков, смазка не выходит | перекрытый тракт: залом шланга, засохшая смазка в муфте, закрытая маслёнка | шланг, муфта, маслёнка |
| Смазка выходит по кругу под муфтой, из-под лепестков | муфта не садится до конца или имеет меньшее рабочее давление, чем шприц | муфта, головка маслёнки |
| Муфта срывается с головки под давлением | несоответствие рабочих давлений шприца и муфты; сбитая кромка головки маслёнки | муфта, пресс-маслёнка |
| Смазка течёт из шланга после снятия муфты | муфта без шарикового обратного клапана (исполнение SLIM-LINE) | муфта — это норма конструкции, а не отказ |
| Подача была, потом резко исчезла после перезаправки | воздух, занесённый в ствол при заправке | головка инструмента |
| Смазка идёт, но узел её не принимает — выступает наружу по валу | переполнение, забитый канал узла или изношенное уплотнение | сам узел |
| Подача пропала после перехода на другую смазку | несовместимые загустители, смесь загустела в канале | ствол инструмента и канал маслёнки |
Порядок действий вытекает из таблицы: снять муфту → прокачать в воздух → если смазка пошла, проблема ниже по тракту (муфта, маслёнка, узел); если не пошла — проблема в инструменте (воздух, заправка, смазка). Дальше каждый случай разбирается отдельно.
Рабочее давление инструмента и предел усилия
Первое, что делает механик, когда смазка не идёт, — качает сильнее. Это почти всегда бесполезное действие, и вот почему. Рабочее давление ручного рычажного шприца в каталоге — от 240 бар у мини-моделей до 690 бар в исполнении Heavy Duty; типичная рабочая зона профессионального инструмента 400–690 бар, а двухплунжерные модели в режиме высокого давления выдают 830 бар. Для сравнения: чтобы продавить исправный шарико-пружинный клапан пресс-маслёнки, достаточно десятков бар.
То есть если смазка не проходит при 400–690 бар, она не пройдёт и при большем усилии — тракт перекрыт физически, а не «недожат». Дальше срабатывает обычная механика рычага: инструмент длиной 400 мм создаёт на наконечнике усилие, которого достаточно, чтобы сорвать резьбовую ножку маслёнки в корпусе узла. Вместо забитой маслёнки, которую заменили бы за пять минут, механик получает обломанный штуцер в резьбовом отверстии и потребность в экстракторе.
- Мини-шприц пистолетного типа (картридж 85 г) — 240 бар: мелкая техника, открытые точки.
- Пистолетный шприц — 345–517 бар: регламентная смазка исправных точек.
- Рычажный одноплунжерный — 413–690 бар: тугие точки, работа на морозе.
- Рычажный двухплунжерный в режиме высокого давления — 690–830 бар: максимум, доступный ручному приводу.
- Пневматический шприц — 330–413 бар при потоке до 400 г/мин: темп не зависит от усталости оператора.
- Аккумуляторный шприц — 413–690 бар, подача около 85 г/мин в свободном потоке.
- Игольчатая насадка на шприц — 69 бар: это собственное ограничение насадки, независимо от того, на какой шприц она поставлена.
Последний пункт объясняет отдельный случай, который регулярно принимают за неисправность. Игольчатая насадка с иглой 38 мм рассчитана на 69 бар. Установленная на 690-барный шприц, она ограничивает весь тракт своим значением — это особенность конструкции насадки, а не потеря давления инструментом.
Практический вывод один: если смазка не пошла за 3–4 нормальных качка, усилие не наращивают. Снимают муфту и проверяют тракт по очереди. Разница между 400 и 690 бар решает вопрос проходимости частично закисшей точки, но не спасает, когда канал перекрыт полностью.
Воздушная пробка в стволе
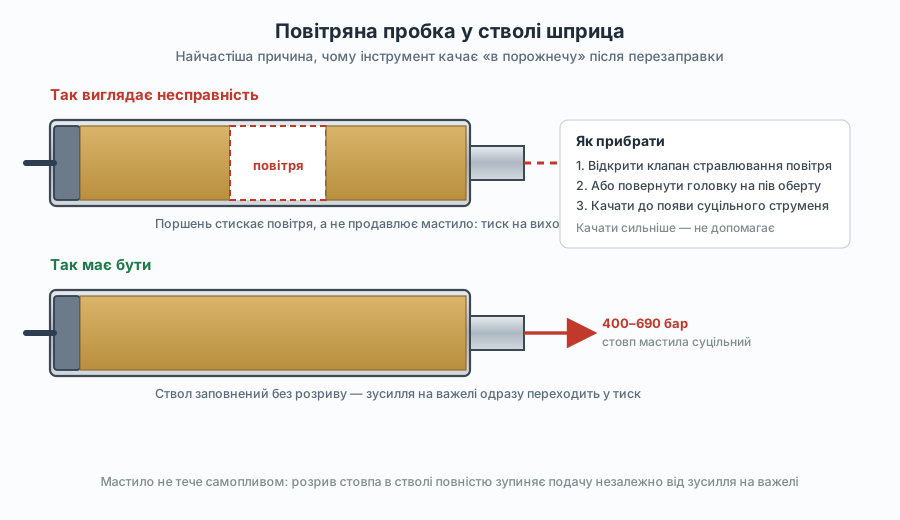
Это самая частая причина обращений «шприц не подаёт смазку» — и самая дешёвая в устранении. Воздух попадает в ствол при каждой перезаправке: вместе с картриджем, вместе с порцией насыпной смазки, вместе с отсоединением заправочного насоса. Смазка сжимаема слабо, воздух — сильно. Несколько кубических сантиметров воздуха под поршнем поглощают ход плунжера полностью: рычаг ходит, давление не растёт, из наконечника не выходит ничего.
Примета характерная и ни с чем не путается: рычаг ходит легко, без нарастания сопротивления. Если тракт перекрыт дальше по трассе — заломом шланга, засохшей муфтой или закисшей маслёнкой — рычаг после первого же качка упирается намертво. Лёгкий свободный ход означает воздух или пустой ствол.
Порядок стравливания
- Спустить шток с фиксатора до конца, чтобы пружина подпора прижала смазку к головке. Незакреплённый или застрявший в фиксаторе шток даёт ту же картину, что и воздух.
- Найти на головке клапан стравливания. У большинства моделей это отдельный винт или штуцер загрузчика рядом с заправочным клапаном. В части конструкций отдельного клапана нет — там воздух выпускают поворотом головки на пол-оборота относительно корпуса.
- Открыть клапан или отпустить головку на пол-оборота и качать рычаг, пока из-под него не пойдёт сплошная смазка без пузырей и шипения. Обычно это 5–15 качков.
- Закрыть клапан или затянуть головку, после чего прокачать инструмент в воздух ещё дважды и только потом ставить муфту на точку.
Аккумуляторные модели имеют автоматический клапан выпуска воздуха — там процедура сводится к нескольким выстрелам в воздух после замены картриджа. У пневматических шприцов воздушная пробка проявляется как непрерывное «пыхтение» привода без подачи: проверка та же.
Ошибки заправки: картридж, всасывание, насос
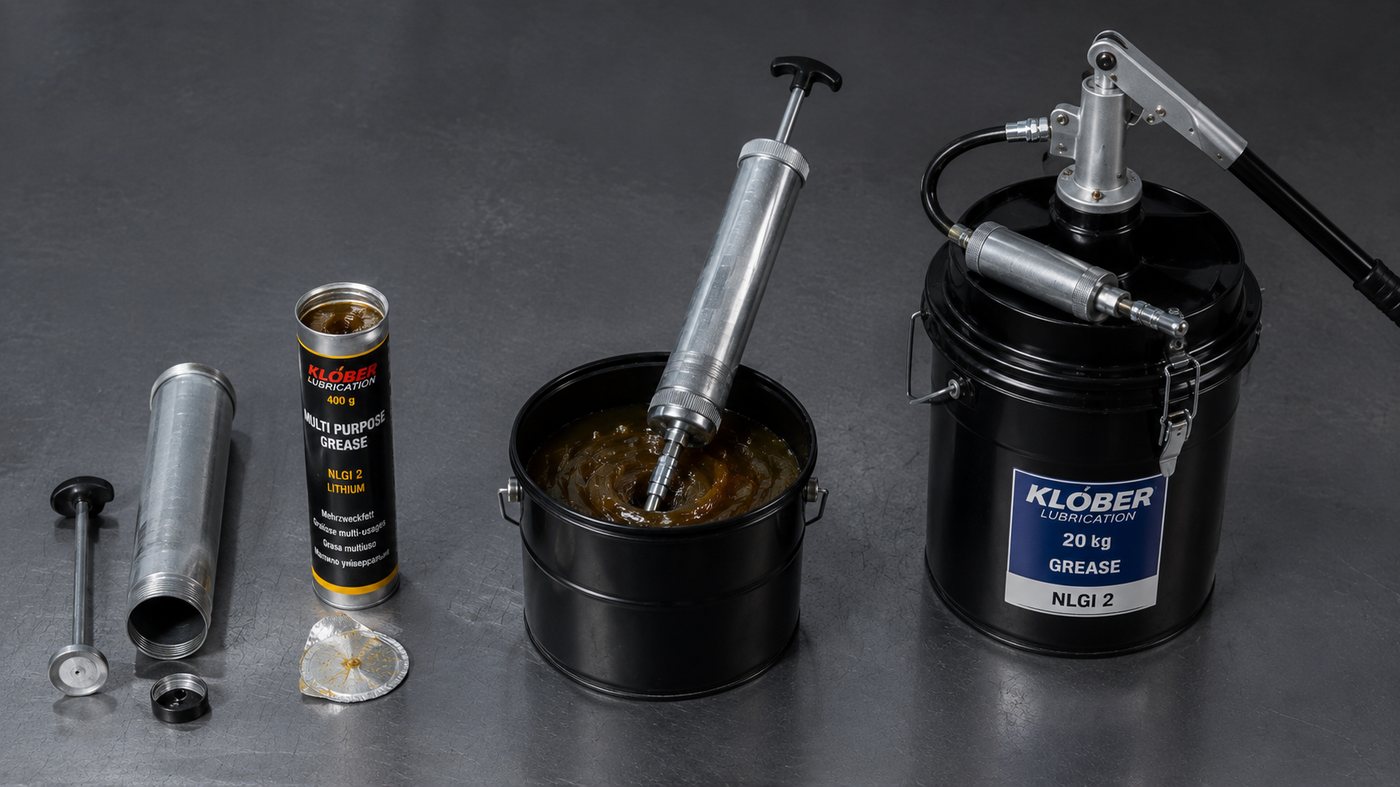
Каталожные шприцы поддерживают до трёх способов заправки: картридж 400 г (85 г для мини-моделей), всасывание насыпной смазки из ёмкости в корпус на 500 или 750 см³ и заправка от нагнетателя через заправочный клапан на головке. Не все модели поддерживают все три: заправку насосом имеют конструкции с литой алюминиевой головкой, и эту позицию сверяют в характеристиках конкретной карточки. У каждого способа своя типичная ошибка, и каждая даёт одну и ту же внешнюю картину.
| Способ заправки | Типичная ошибка | Как проявляется | Действие |
|---|---|---|---|
| Картридж 400 г | не снята мембрана с торца картриджа или не срезан колпачок; картридж вставлен не той стороной | рычаг ходит свободно, смазка не идёт вообще | разобрать ствол, снять мембрану, собрать, стравить воздух |
| Картридж 400 г | ствол закручен на головку до того, как из картриджа вытеснена воздушная прослойка под крышкой | первые 10–20 качков «вхолостую» | стравить воздух через клапан |
| Всасывание насыпью (500–750 см³) | наконечник вынут из смазки до конца хода штока — в ствол засосан воздух | подача прерывистая, рычаг то лёгкий, то тугой | перезаправить, держа наконечник погружённым весь ход |
| Всасывание насыпью | шток вытягивают рывком; смазка класса NLGI 3 не успевает затечь за поршнем | ствол заполнен частично, полости по всей длине | вытягивать шток медленно, равномерно |
| Всасывание насыпью | смазку берут из ведра, где поверхность выбрана «воронкой» по центру | в ствол идёт воздух вместе со смазкой | выровнять поверхность смазки в таре шпателем |
| Заправочный насос | шток не спущен с фиксатора — смазке некуда идти | насос качает, ствол не наполняется | спустить шток, повторить |
| Заправочный насос | заправка «до упора», с переполнением и зажимом поршня | рычаг не ходит вообще | открыть клапан, сбросить излишек |
| Заправочный насос | грязный заправочный штуцер: абразив с головки загоняется в ствол | подача ухудшается постепенно, изнашиваются уплотнения | протирать штуцер перед каждым присоединением |
Картридж
Самый быстрый и чистый способ, и именно он даёт самые нелепые отказы. Мембрана на торце картриджа снимается полностью; остаток фольги по краю работает как клапан и перекрывает выход под давлением. Второе — картридж 400 г рассчитан на полноразмерный ствол; в мини-модель с корпусом 125 см³ ставится картридж 85 г, и попытка заложить в неё стандартный приводит к тому, что ствол просто не закручивается до конца, а резьба головки оказывается недотянутой.
Всасывание насыпью
Самый дешёвый способ в пересчёте на килограмм смазки и самый рискованный по воздуху. Ствол на 500 или 750 см³ наполняется разрежением, которое создаёт поршень при вытягивании штока. Любой момент, когда наконечник оказался выше уровня смазки, даёт полость. Полостей обычно несколько, и стравливать воздух приходится дольше, чем после картриджа.
Заправочный насос
Смазка подаётся в ствол под давлением через заправочный клапан на головке — без полостей и без контакта рук со смазкой. Это самый быстрый вариант для парка техники, но он работает только на моделях с заправочным клапаном. Попытка «залить» через него шприц, у которого такого клапана нет, заканчивается смазкой на головке и пустым стволом. Заправочную линию строят от нагнетателей с прижимным диском на заводской таре — они выбирают смазку из ведра практически без остатка и не загоняют воздух.
Муфта не держится или срывается с маслёнки
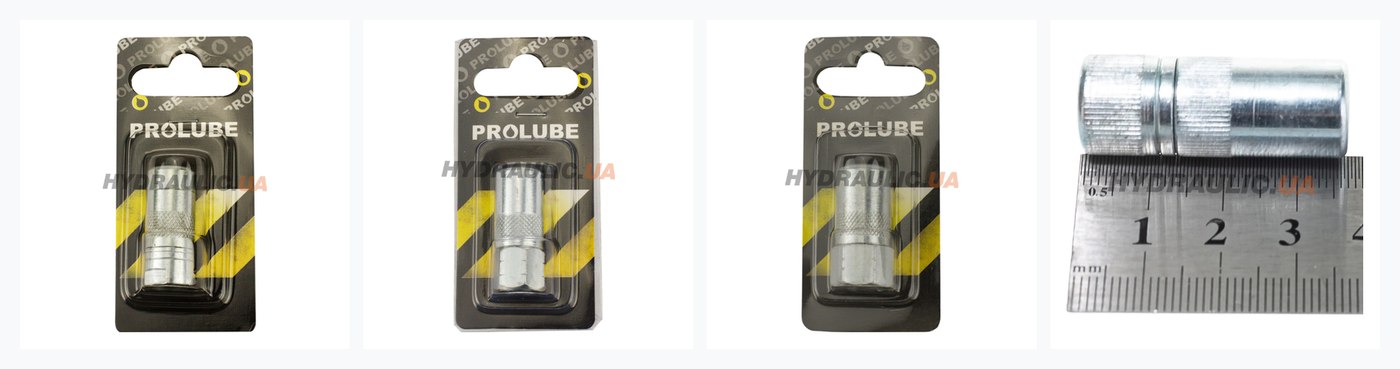
Лепестковая муфта — не просто наконечник, а элемент с собственным рабочим давлением. В каталоге это 207, 413, 517, 550 и 690 бар. Логика простая и нарушается постоянно: муфта, более слабая, чем шприц, срывается с маслёнки раньше, чем инструмент выйдет на своё рабочее давление. Стандартная 3-лепестковая муфта на 207 бар, поставленная на рычажный шприц с 690 бар, становится самым слабым звеном тракта. Признак — смазка выходит по кругу из-под лепестков или муфта слетает с головки при качании.
| Исполнение муфты | Рабочее давление | Диаметр корпуса | Обратный клапан | Под какой инструмент |
|---|---|---|---|---|
| 3-лепестковая стандартная | 207 бар | 15 мм | шариковый, есть | ручные шприцы до 207 бар |
| 4-лепестковая профессиональная | 413 бар | 15 мм | шариковый, есть | большинство ручных шприцов |
| 4-лепестковая усиленная | 690 бар | 17 мм, двойная стенка | шариковый, есть | пневматические и рычажные Heavy Duty |
| Быстросъёмная стандартная | 413 бар | — | есть | ручные шприцы |
| Быстросъёмная Quick Lock, фиксация в 6 точках | 550 бар | — | есть | ручные, пневматические, аккумуляторные |
| 3-лепестковая SLIM-LINE | 690 бар | 13,7 мм | нет | ручные шприцы, тесные места |
| Гидравлическая зажимная, 4 штампованные губки | — | головка 15 мм, высота 36 мм | — | под конические маслёнки DIN 71412 |
Отдельно о SLIM-LINE Ø 13,7 мм. Это одна из самых тонких лепестковых муфт, сделанная под ниппели с узким доступом — там, где обычная на 15 или 17 мм физически не садится на головку из-за соседней детали. Цена компактности: в ней нет шарикового обратного клапана. После снятия с маслёнки смазка из шланга вытекает — это нормальное поведение конструкции, а не дефект. Механик, который не знает этой детали, сначала думает, что «шланг течёт», потом — что «муфта пропускает». Гайку и корпус этой муфты подтягивают от руки под разные размеры головок.
Вторая причина срыва — состояние самой головки маслёнки. Стандарт требует закалки рабочего торца от 550 HV именно для того, чтобы кромка не сбивалась муфтой при посменной смазке. Сбитая, замятая или обжатая пассатижами головка не держит лепестки ни в каком исполнении. Здесь замена маслёнки дешевле любых экспериментов с муфтами — смотрите пресс-маслёнки соответствующей резьбы, а исполнения муфт — в разделе муфты и насадки для шприцов и маслёнок.
Несоответствие наконечника типу маслёнки
Это причина, которую дольше всего не замечают, потому что снаружи всё выглядит правильно: муфта сидит на маслёнке, рычаг качается, смазка куда-то идёт. На самом деле она идёт мимо канала.
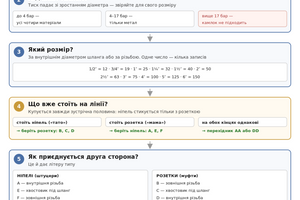
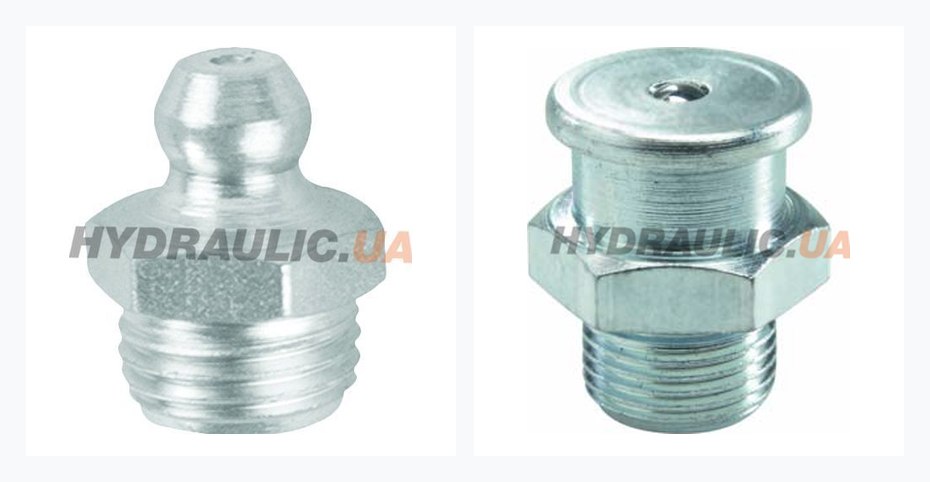
Точки смазки бывают двух принципиально разных профилей, и наконечники к ним не взаимозаменяемы:
- DIN 71412 — коническая (в торговом обиходе «шариковая») маслёнка с головкой Ø 6,5 мм и шарико-пружинным обратным клапаном внутри. Это стандартный профиль под лепестковую муфту: лепестки замыкаются за буртиком головки, шарик отжимается давлением смазки.
- DIN 3404 — плоская, «кнопочная» (button head) маслёнка с плоским торцом Ø 16 или 22 мм. Лепестковая муфта на такой головке не держится вообще — за неё нечему зацепиться. Для этого профиля есть отдельные муфты зацепного (hook-on) и надвижного (push-on) типа.
| Тип точки | Размер головки | Что ставить | Рабочее давление муфты | Обратный клапан в муфте |
|---|---|---|---|---|
| Коническая DIN 71412 | Ø 6,5 мм | лепестковая 3- или 4-лепестковая муфта; гидравлическая зажимная | 207 / 413 / 690 бар | шариковый, есть |
| Плоская DIN 3404 | Ø 16 мм | муфта для кнопочных маслёнок, hook-on или push-on | 207 бар | нет |
| Плоская DIN 3404, усиленная | Ø 16 мм | муфта Medium Duty | 413 бар | нет |
| Плоская DIN 3404, увеличенная (Giant) | Ø 22 мм | муфта Heavy Duty | 517 бар | нет |
| Конусная (воронкообразная), отверстие без резьбы | — | игольчатая насадка 0,7 / 1,0 / 1,4 мм или игла 38 мм | 69 бар | нет |
Если на технике есть и конические, и плоские точки — а на тяжёлых машинах это обычная ситуация, — держат быстросъёмный адаптер: он надевается прямо на лепестковую муфту и превращает её в кнопочную без перекручивания резьбы М10×1. Рабочее давление такого адаптера 207 бар, и это снова предел для всего тракта, пока он стоит на трассе.
Признак несоответствия: смазка выходит кольцом вокруг головки, узел при этом остаётся сухим. Второй вариант — муфта сидит, давление есть, но канал маслёнки не открывается, потому что наконечник упирается не в то место. Оба случая решаются заменой наконечника, а не усилием.
Забитая или закисшая пресс-маслёнка
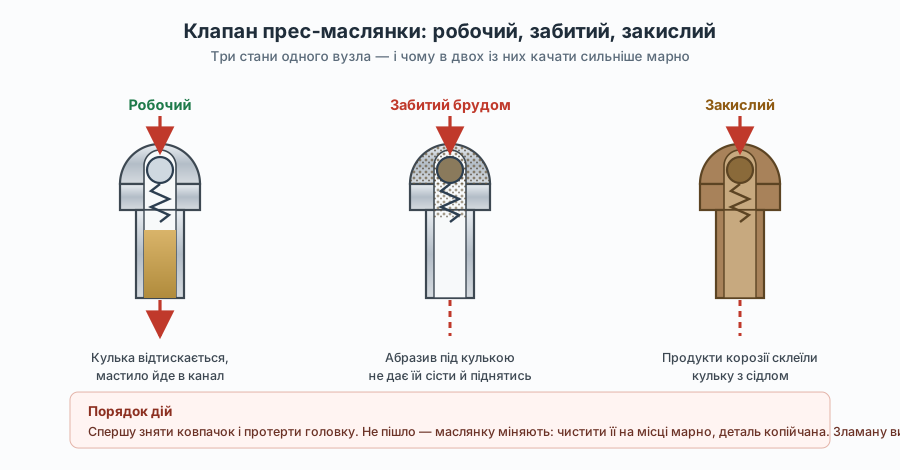
Внутри каждой конической маслёнки стоит шарико-пружинный обратный клапан: шарик в седле, поджатый пружиной. В промежутке между смазываниями он удерживает смазку в канале и закрывает вход от пыли и влаги. Он же становится самой частой причиной, по которой исправный шприц не подаёт смазку в исправный на вид узел.
Клапан выходит из строя двумя путями. Первый — забивание: старая смазка в канале окисляется, подсыхает и вместе с абразивом образует пробку, которую не пробивают даже 690 бар. Второй — закисание: шарик прикипает к седлу коррозией. Оба состояния дают одинаковую картину — рычаг после одного качка встаёт «в камень», смазка не идёт, при снятии муфты инструмент нормально качает в воздух.
Что делать с точкой
- Протереть головку маслёнки начисто. Абразив, который сидит на торце, шприц иначе загоняет прямо в подшипник вместе со смазкой.
- Попробовать режим высокого давления, если инструмент двухплунжерный: 690 или 830 бар при подаче 0,6 г за прокачку — это именно тот сценарий, под который сделан переключатель. Одна–две попытки, не больше.
- Не помогло — маслёнку выкручивают ключом за шестигранник и оценивают. Часто пробка видна сразу, и клапан продувается или промывается.
- Маслёнку со следами коррозии на шарике не восстанавливают. Это расходный элемент стоимостью нескольких гривен; ставят новую той же резьбы, угла и длины ножки.
При замене сверяют три размера: резьбу, длину резьбовой ножки и угол (0°, 45°, 90°). Ножка, более длинная, чем глубина отверстия, упирается в дно и не даёт маслёнке сесть; более короткая не доходит до канала. Угол выбирают по доступу: если муфта не садится на головку полностью из-за соседней детали, прямую маслёнку меняют на угловую той же резьбы.
Сломанная маслёнка и работа экстрактором
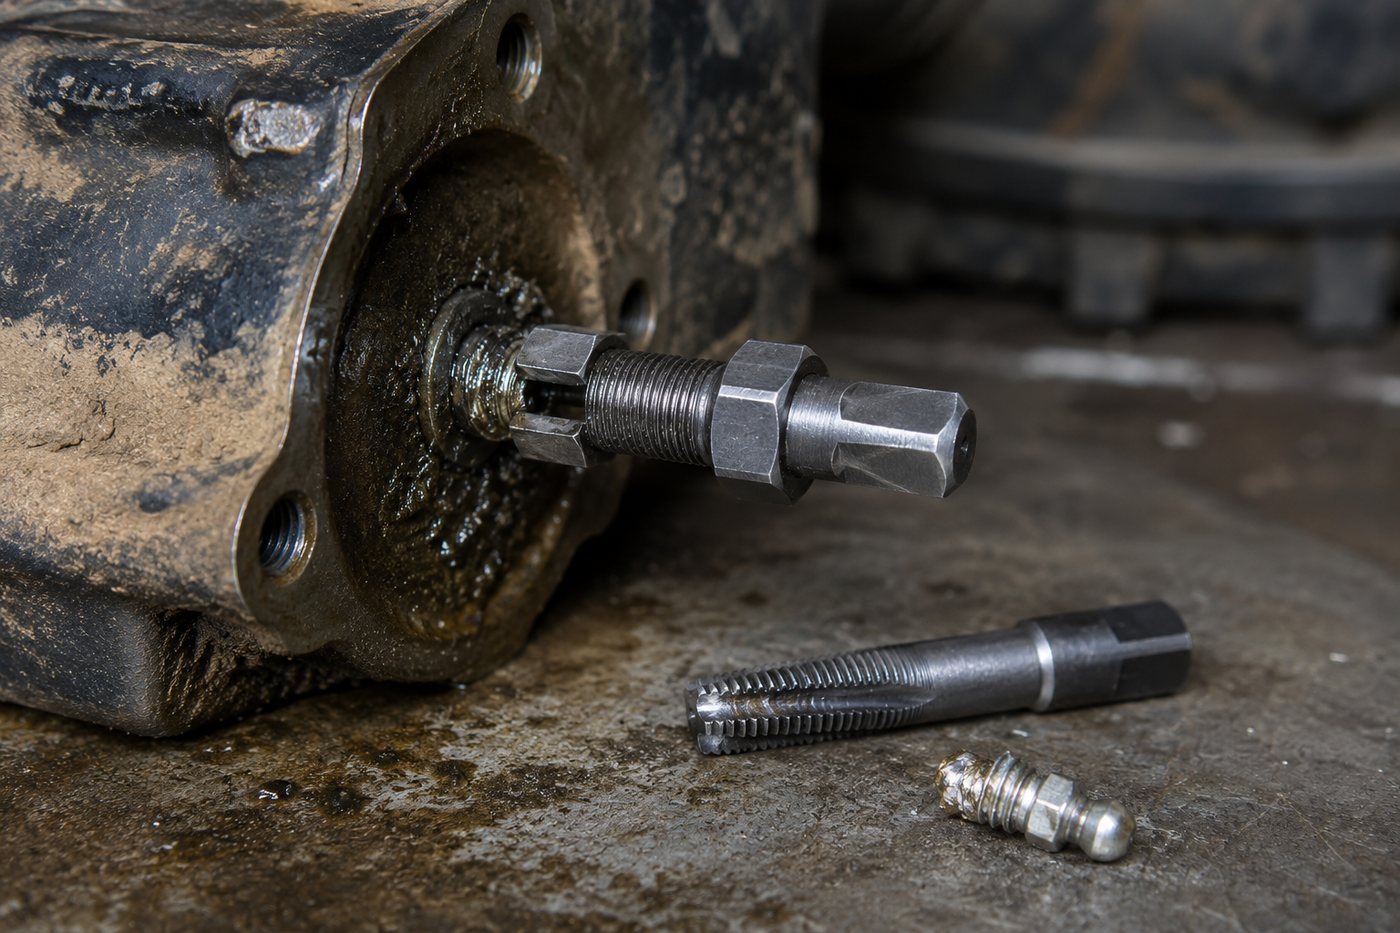
Самый типичный путь к этой ситуации описан выше: смазка не шла, механик нажал сильнее, головка маслёнки обломилась по резьбовой ножке. Второй путь — маслёнку задели ковшом, веткой или при демонтаже смежного узла. В корпусе остаётся обломок резьбы, и обычным инструментом его не взять: цепляться там уже не за что.
Для этого есть экстракторы пресс-маслёнок — двухфункциональный инструмент: закалённый метчик с одной стороны, экстрактор с другой. Работает по шестиграннику маслёнки, то есть заходит на то, что осталось от головки, и выкручивает обломок вращением.
- Малый экстрактор — работает с маслёнками под ключ 5/16″ и 3/8″, метчик восстанавливает резьбу 1/4″-28. Это большинство стандартных маслёнок, прямых и угловых.
- Большой экстрактор — под ключ 3/8″ и 7/16″ (11 мм), метчик 1/8″-27. Для маслёнок увеличенного типоразмера.
Порядок работы: сначала выкручивают обломок экстрактором, затем тем же инструментом прогоняют резьбу метчиком — она почти всегда повреждена усилием при срыве. Только после этого ставят новую маслёнку. Пропущенный этап с метчиком даёт перекос новой маслёнки и повторный слом через несколько смен. Исполнение под конкретный размер смотрите в разделе экстракторы пресс-маслёнок.
Честно о пределе применения: экстрактор работает, пока от маслёнки остался шестигранник или хотя бы его часть. Если ножка обломилась вровень с корпусом и выступа нет, это уже высверливание с последующим нарезанием резьбы — работа другого класса, и экстрактор здесь не поможет.
Шланг и трубка как причина остановки подачи
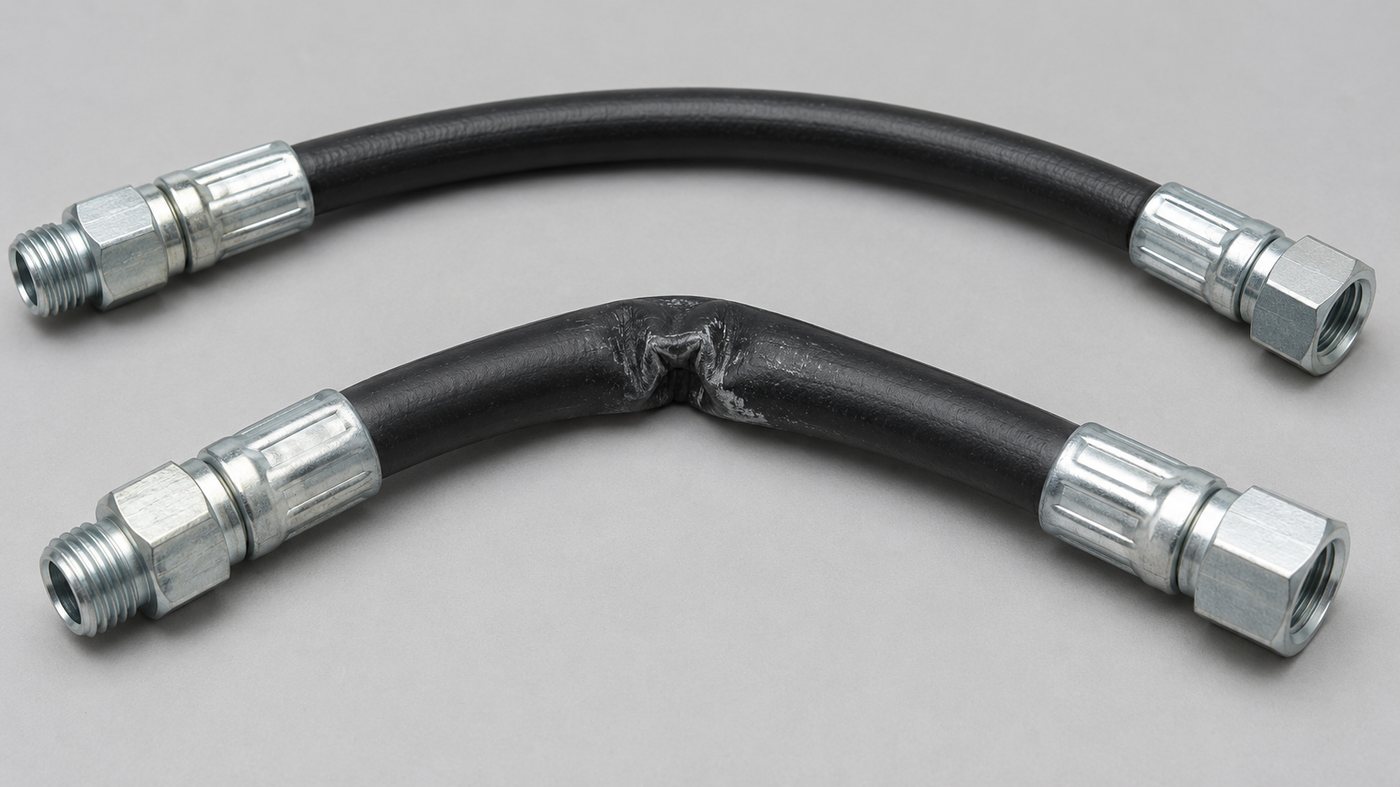
Гибкий шланг ставится на шприц вместо стальной трубки, чтобы дотянуться до заглублённой точки. Он же регулярно оказывается самым слабым звеном тракта, потому что его параметры редко сверяют с параметрами инструмента.
| Параметр | Стандартный шланг | Усиленный шланг | Стальная трубка |
|---|---|---|---|
| Рабочее давление | 240 бар | 400 бар | 413 бар |
| Давление разрыва | 800 бар | 950 бар | — |
| Внутренний диаметр | 3,6 мм | 4,1 мм | — |
| Наружный диаметр | 8,5 мм | 10,8 мм | — |
| Минимальный радиус изгиба | 40 мм | — | не изгибается |
| Длина | 300 и 450 мм | 300 мм | 150 мм, с изгибом 13° |
| Резьба | М10×1 | М10×1 | М10×1 с обеих сторон |
Три вывода из этой таблицы, каждый из которых объясняет реальный отказ.
Шланг, более слабый, чем шприц, — вопрос времени. Стандартный шланг имеет рабочее давление 240 бар. Поставленный на рычажный шприц с 690 бар, он работает до тех пор, пока тракт свободен и реальное давление в нём невелико. Первая же закисшая маслёнка выводит систему на рабочее давление инструмента, и шланг вздувается или рвётся на обжиме. Запас по разрыву (800 бар) не является разрешением работать выше рабочего давления — это запас на пик, а не режим.
Минимальный радиус изгиба 40 мм — реальное ограничение, а не рекомендация. Шланг, зажатый между элементами рамы под острым углом, даёт залом, который навсегда сужает сечение. При внутреннем диаметре 3,6 мм сужение вдвое — это перекрытый тракт для смазки класса NLGI 2. Снаружи шланг целый, рычаг встаёт в упор, механик ищет проблему в маслёнке.
Внутренний диаметр решает работу на морозе. Разница 3,6 против 4,1 мм кажется мелочью, но именно она определяет, пойдёт ли загустевшая на холоде смазка через 300 мм трассы. Усиленное исполнение с полиамидной внутренней трубкой и полиуретановой оболочкой делалось именно под низкие температуры.
Проверка шланга занимает минуту: снять муфту, прокачать шприц через шланг в воздух; если смазка не идёт — снять шланг и прокачать без него. Исполнения и длины — в разделе шланги для шприцов.
Несовместимые смазки и загустение смеси
Это причина, которую не видно ни на инструменте, ни на маслёнке, и именно поэтому её ищут последней. Пластичная смазка — это базовое масло, удержанное каркасом загустителя. Загустители бывают разных типов: литиевые, кальциевые, комплексные, полиуретановые, на глине. При смешивании смазок на разных загустителях каркас разрушается или, наоборот, уплотняется — смесь либо расслаивается с выделением масла, либо загустевает до консистенции, которую тракт подачи уже не пропускает.
Практический сценарий: технику обслуживали одной смазкой, купили другую, заправили тот же шприц без промывки ствола. Первые несколько точек идут нормально, потом подача падает, а на четвёртой-пятой точке рычаг встаёт в упор. Смесь загустела внутри ствола, в канале муфты и в клапане маслёнки одновременно. Узел при этом тоже перестаёт принимать смазку — старая смесь в его канале загустела так же.
Признаки, по которым это отличают от механической пробки:
- подача ухудшалась постепенно, в течение обхода, а не пропала резко;
- перекрытыми оказались сразу несколько точек, а не одна;
- в стволе при разборке — неоднородная масса с комками или с отделившимся маслом;
- замене предшествовал переход на другую смазку или доливание «того, что было под рукой».
Устранение только механическое: ствол разбирают и промывают, муфту прочищают, маслёнки в перекрытых точках меняют. Дальше — одна смазка на парк или как минимум одна смазка на узел; если тип загустителя меняется осознанно, узел предварительно прокачивают до выхода чистой новой смазки. Держать второй шприц под вторую смазку дешевле, чем разбирать первый.
Класс смазки против возможностей инструмента
Ручные шприцы каталога рассчитаны на пластичные смазки до класса NLGI 3 включительно. Это не декларация, а предел конструкции: пружина подпора и поршень должны протолкнуть смазку к головке, а плунжер — вытолкнуть порцию в канал.
| Класс NLGI | Ручной шприц | Ручной нагнетатель с прижимным диском | Пневматический нагнетатель |
|---|---|---|---|
| 000 и 00 (полужидкие) | не подаётся | не подаётся | не подаётся |
| 0 и 1 | подаётся, возможно подтекание мимо поршня | да | да |
| 2 | основной рабочий класс | да | да |
| 3 | да, нужен запас по давлению | только линейки, заявленные до NLGI 3 | не рекомендуется |
Полужидкие смазки NLGI 000 и 00 через обычный шприц не подаются. Конструкция рассчитана на массу, которая держит форму: пружина подпора толкает столб смазки к головке, а поршень с уплотнением его не пропускает. Полужидкая смазка просто обтекает поршень и остаётся в стволе, а часть вытекает из-под уплотнений. Для таких материалов существует другой контур — насосы и нагнетатели под текучие среды, см. нагнетатели масла. Для масла и текучих смазок в линейке шприцов есть отдельная рычажный шприц для масла на 690 бар — это другая конструкция, а не «обычный шприц с другой смазкой».
Обратный случай — смазка NLGI 3 зимой. Формально класс допустим, но при минусовой температуре сопротивление канала растёт, и 240–345 бар уже не проходят. Здесь либо инструмент с запасом 690–830 бар, либо переход на класс 2 по сезону. Нагнетатели с паспортом «до NLGI 2» смазку класса 3 из тары поднимают плохо независимо от усилия на рычаге — насос работает частично вхолостую, и это не отказ, а предел применения.
Когда причина в узле, а не в инструменте
Самый неприятный вывод диагностики: инструмент исправен, тракт свободен, маслёнка новая — а смазка всё равно не заходит. Здесь проблема не в товаре и не в его подборе, и честнее сказать это прямо.
Типичные случаи:
- Забитый канал в корпусе узла. За маслёнкой идёт сверлёный канал к поверхности трения. Он забивается той же окисленной смазкой и абразивом. Признак: маслёнка выкручена, новая стоит, а рычаг всё равно упирается. Канал прочищают проволокой соответствующего диаметра или продувают, предварительно сняв маслёнку.
- Подшипник заполнен полностью. Узел, в который смазку подавали по норме, физически не имеет свободного объёма. Смазка либо не идёт, либо выходит наружу по валу. Это не отказ, а сигнал, что норму подачи надо сверять с картой смазки, а не подавать «до появления свежей».
- Разрушенный подшипник. Продукты износа спекаются со смазкой в плотную массу, которая не пропускает новую порцию. Смазывание такого узла ничего не даёт, и продавливание под 690 бар — тоже.
- Маслёнка стоит не в том отверстии. Случается после ремонта: маслёнку вкрутили в технологическое отверстие, которое не ведёт к поверхности трения. Смазка заходит в корпус и остаётся там.
- Смазка выходит мимо уплотнения. Изношенный сальник даёт картину «подача есть, в узле смазки нет». Давления ручного шприца достаточно, чтобы выдавить смазку мимо повреждённого уплотнения в полость корпуса.
Общий признак этой группы: инструмент нормально прокачивается в воздух и нормально работает на соседних точках той же машины. Если все остальные точки принимают смазку, а одна нет — инструмент здесь ни при чём, и перебирать муфты смысла нет.
Профилактика тракта подачи
Большинство описанных отказов не диагностируют — их не допускают. Практика сводится к нескольким правилам, которые ничего не стоят.
- Стравливать воздух после каждой перезаправки. Пол-оборота головки или открытый клапан плюс 10 качков — это пятнадцать секунд против получаса поиска несуществующей неисправности на технике.
- Протирать наконечник и головку маслёнки перед каждой подачей. Абразив, севший на торец, шприц загоняет прямо в подшипник. Смазывание начинает работать против узла.
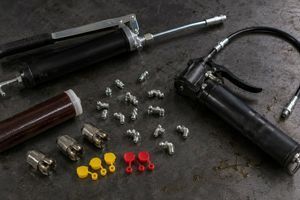
- Закрывать точки колпачками. Пластиковый колпачок на маслёнке — не косметика: он держит грязь вне канала, а цветовая кодировка (чёрные, красные, жёлтые в упаковках по 50 шт.) позволяет разделить точки по периодичности или типу смазки прямо на машине. См. колпачки на пресс-маслёнки.
- Сверять рабочие давления тракта. Самый слабый элемент определяет весь тракт. Шприц 690 бар + муфта 207 бар = система на 207 бар с риском срыва. Комплектация должна быть согласована: муфту и шланг подбирают под инструмент, а не наоборот.
- Не оставлять шприц пустым на хранение. Уплотнения поршня без смазки пересыхают и начинают пропускать; в следующем сезоне инструмент не создаёт давление.
- Не держать шланг перегнутым. Радиус изгиба 40 мм — это минимум; шланг, положенный на острый угол рамы, получает залом за несколько смен.
- Одна смазка на узел. Переход на другой загуститель планируют и выполняют с прокачкой, а не доливанием.
- Держать запас маслёнок и одну муфту с запасом по давлению. Маслёнка — расходный элемент; муфта на 690 бар в ящике решает половину случаев «смазка выходит по кругу» простой заменой.
Для парка техники добавляется ещё одно: заправка от нагнетателя вместо всасывания. Это убирает из обихода основной источник воздуха в стволе и основной источник грязи в смазке. Для стационарного поста с магистралью воздуха темп подачи дают пневматические шприцы с подачей до 400 г/мин, для выездной работы без магистрали — аккумуляторные шприцы с автоматическим клапаном выпуска воздуха, который снимает вопрос воздушной пробки как таковой. Базовый ручной инструмент — в разделе шприцы для смазки.
Частые вопросы
Шприц не качает после заправки картриджем — с чего начинать?
С двух вещей: снята ли мембрана с торца картриджа и стравлен ли воздух. Это закрывает большинство случаев. Клапан стравливания на головке открывают или поворачивают головку на пол-оборота и качают, пока не пойдёт смазка без пузырей.
Как заправить шприц для смазки без картриджа?
Всасыванием: спустить шток, погрузить наконечник в смазку и медленно вытягивать шток до конца, не вынимая наконечник из смазки. Объём ствола — 500 или 750 см³ в зависимости от модели. После заправки обязательно стравить воздух. Более быстрый и чистый вариант — заправочный насос через клапан на головке, но его поддерживают не все модели.
Смазка выходит по кругу из-под муфты. Муфта изношена?
Не обязательно. Сначала проверяют два других пункта: соответствует ли рабочее давление муфты давлению шприца (207-барная муфта на 690-барном инструменте срывается закономерно) и не сбита ли кромка головки маслёнки. Меняют то, что окажется слабее.
Почему после снятия муфты смазка течёт из шланга?
Если стоит муфта SLIM-LINE Ø 13,7 мм — это нормальное поведение: в ней нет шарикового обратного клапана. Во всех стандартных 3- и 4-лепестковых муфтах клапан есть, и там вытекание означает изношенный клапан или сор под шариком.
Лепестковая муфта не держится на маслёнке вообще. Что не так?
Скорее всего, на технике стоит плоская маслёнка DIN 3404 (плоский торец Ø 16 или 22 мм), а не коническая DIN 71412 с головкой Ø 6,5 мм. Лепесткам на плоском торце не за что зацепиться. Нужна муфта для кнопочных маслёнок или быстросъёмный адаптер.
Забитая маслёнка — чистить или менять?
Если пробка из подсохшей смазки и шарик подвижен — промывают и ставят назад. Если на шарике или в седле коррозия — меняют. Маслёнка стоит нескольких гривен, а её закисший клапан способен остановить обслуживание всей машины.
Можно ли качать сильнее, если смазка не идёт?
Нет. При 400–690 бар вопрос проходимости уже решён или не решается вообще. Дополнительное усилие на рычаге срывает резьбу маслёнки в корпусе узла, и вместо замены штуцера приходится работать экстрактором и метчиком.
Почему шприц перестал подавать смазку после перехода на другую марку?
Вероятно, смешались смазки на разных загустителях, и смесь загустела в стволе и каналах. Проверяют содержимое ствола: неоднородная масса с комками или отделившимся маслом подтверждает версию. Ствол промывают, муфту прочищают, маслёнки в перекрытых точках меняют.
Смазка NLGI 00 не подаётся шприцом — это брак инструмента?
Нет, это предел конструкции. Полужидкие классы 000 и 00 обтекают поршень вместо того, чтобы выталкиваться им. Для них нужен другой контур подачи, рассчитанный на текучие среды.
Все точки на машине принимают смазку, одна — нет. Где искать?
В узле. Снимают маслёнку и проверяют проходимость канала в корпусе; если канал свободен, а смазка не заходит — узел либо заполнен, либо разрушен. Инструмент в этом случае исправен, и замена муфты ничего не изменит.