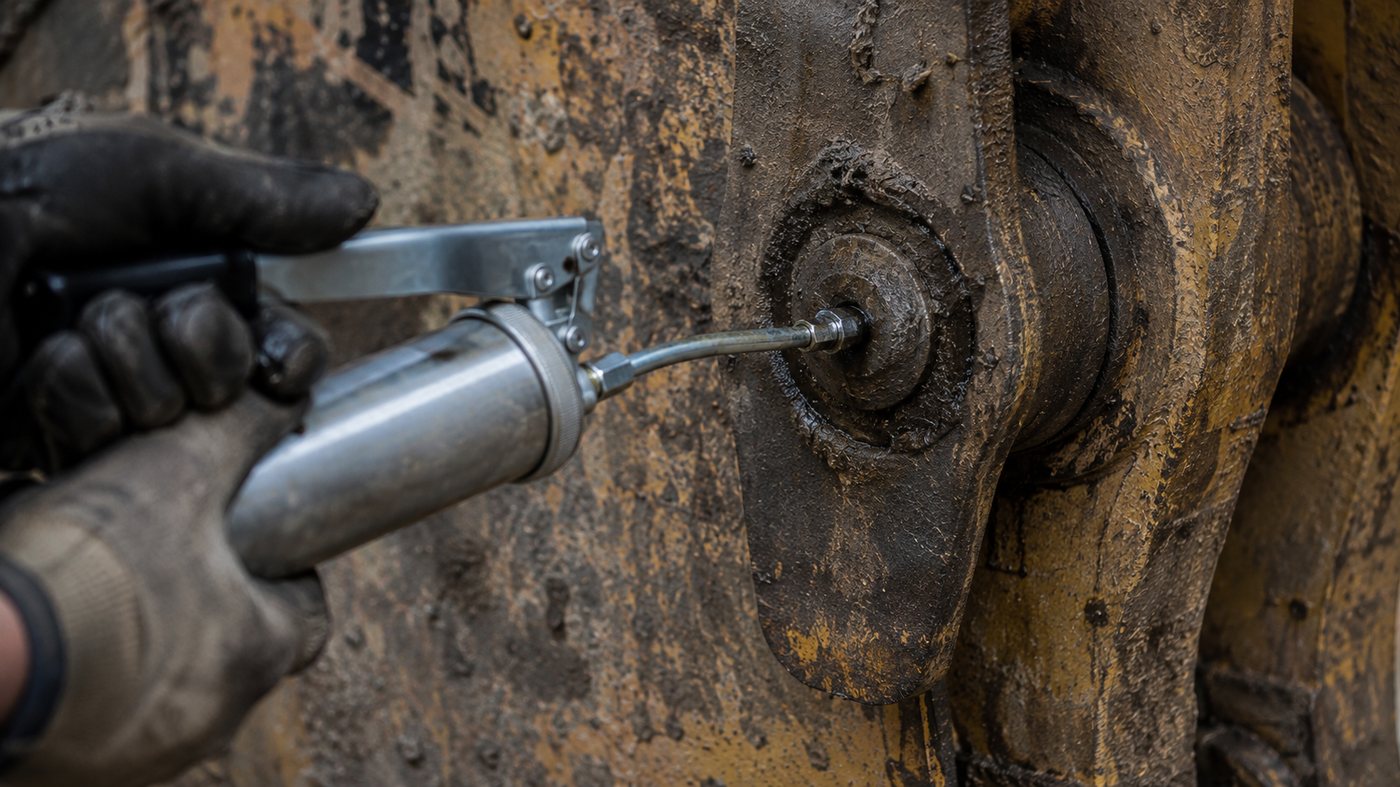
Ситуація однакова на будь-якому майданчику: важіль ходить, зусилля прикладене, а мастило з наконечника не виходить або виходить повз маслянку. Причин у тракті «ствол шприца — шланг — муфта — прес-маслянка — канал вузла» рівно п'ять місць, і кожне має свою характерну ознаку. Нижче — порядок перевірки від найпростішого до найдорожчого, з реальними параметрами інструмента з каталогів PROLUBE, Groz і UMETA. Головна теза одразу: нарощувати зусилля на важелі — найгірший із можливих кроків, і в 90 % випадків він не має стосунку до причини.
- Алгоритм перевірки: симптом і місце пошуку
- Робочий тиск інструмента і межа зусилля
- Повітряна пробка в стволі
- Помилки заправки: картридж, всмоктування, насос
- Муфта не тримається або зривається з маслянки
- Невідповідність наконечника типу маслянки
- Забита або закисла прес-маслянка
- Зламана маслянка і робота екстрактором
- Шланг і трубка як причина зупинки подачі
- Несумісні мастила і загустіння суміші
- Клас мастила проти можливостей інструмента
- Коли причина у вузлі, а не в інструменті
- Профілактика тракту подачі
- Часті запитання
Алгоритм перевірки: симптом і місце пошуку
Тракт подачі мастила складається з п'яти послідовних ділянок: ствол інструмента з поршнем і пружиною підпору, головка з клапанами, гнучкий шланг або сталева трубка, муфта на кінці траси, прес-маслянка і власне канал у корпусі вузла. Відмова на будь-якій із них виглядає ззовні однаково — «шприц не качає». Розрізняє їх не сила натискання, а поведінка важеля й те, куди виходить мастило.
Перевірку завжди починають зі зняття інструмента з точки змащування. Це перший і найінформативніший крок: якщо зняти муфту з маслянки і прокачати шприц у повітря, тракт ділиться на дві половини, і половина причин відпадає за десять секунд.
| Симптом | Найімовірніша причина | Де шукати |
|---|---|---|
| Важіль ходить легко, без опору, мастило не виходить навіть у повітря | повітряна пробка в стволі; порожній ствол; шток не спущений з фіксатора | головка інструмента, клапан стравлювання повітря |
| Важіль ходить із нормальним опором, мастило в повітря йде, на маслянці не йде | забитий або закислий клапан прес-маслянки; забитий канал у вузлі | прес-маслянка, точка змащування |
| Важіль стає «в камінь» після одного-двох качків, мастило не виходить | перекритий тракт: залом шланга, засохле мастило в муфті, закрита маслянка | шланг, муфта, маслянка |
| Мастило виходить по колу під муфтою, з-під пелюсток | муфта не сідає до кінця або має нижчий робочий тиск, ніж шприц | муфта, головка маслянки |
| Муфта зривається з головки під тиском | невідповідність робочих тисків шприца й муфти; збита кромка головки маслянки | муфта, прес-маслянка |
| Мастило тече зі шланга після зняття муфти | муфта без кулькового зворотного клапана (виконання SLIM-LINE) | муфта — це норма конструкції, не відмова |
| Подача була, потім різко зникла після перезаправки | повітря, занесене в ствол при заправці | головка інструмента |
| Мастило йде, але вузол не приймає — виступає назовні по валу | переповнення, забитий канал вузла або зношене ущільнення | сам вузол |
| Подача пропала після переходу на інше мастило | несумісні загущувачі, суміш загусла в каналі | ствол інструмента і канал маслянки |
Порядок дій випливає з таблиці: зняти муфту → прокачати в повітря → якщо мастило пішло, проблема нижче по тракту (муфта, маслянка, вузол); якщо не пішло — проблема в інструменті (повітря, заправка, мастило). Далі кожен випадок розбирається окремо.
Робочий тиск інструмента і межа зусилля
Перше, що робить механік, коли мастило не йде, — качає сильніше. Це майже завжди марна дія, і ось чому. Робочий тиск ручного важільного шприца в каталозі — від 240 бар у мінімоделей до 690 бар у виконанні Heavy Duty; типова робоча зона професійного інструмента 400–690 бар, а двоплунжерні моделі в режимі високого тиску видають 830 бар. Для порівняння: щоб продавити справний кулько-пружинний клапан прес-маслянки, достатньо десятків бар.
Тобто якщо мастило не проходить при 400–690 бар, воно не пройде і при більшому зусиллі — тракт перекритий фізично, а не «недотиснутий». Далі спрацьовує звичайна механіка важеля: інструмент завдовжки 400 мм створює на наконечнику зусилля, якого достатньо, щоб зірвати різьбову ніжку маслянки в корпусі вузла. Замість забитої маслянки, яку виміняли б за п'ять хвилин, механік отримує обламаний штуцер у різьбовому отворі й потребу в екстракторі.
- Мінішприц пістолетного типу (картридж 85 г) — 240 бар: дрібна техніка, відкриті точки.
- Пістолетний шприц — 345–517 бар: регламентне змащування справних точок.
- Важільний одноплунжерний — 413–690 бар: тугі точки, робота на морозі.
- Важільний двоплунжерний у режимі високого тиску — 690–830 бар: максимум, доступний ручному приводу.
- Пневматичний шприц — 330–413 бар при потоці до 400 г/хв: темп не залежить від втоми оператора.
- Акумуляторний шприц — 413–690 бар, подача близько 85 г/хв у вільному потоці.
- Голчаста насадка на шприц — 69 бар: це власне обмеження насадки, незалежно від того, на який шприц вона поставлена.
Останній пункт пояснює окремий випадок, який регулярно приймають за несправність. Голчаста насадка з голкою 38 мм розрахована на 69 бар. Поставлена на 690-барний шприц, вона обмежує весь тракт своїм значенням — це особливість конструкції насадки, а не втрата тиску інструментом.
Практичний висновок один: якщо мастило не пішло за 3–4 нормальні качки, зусилля не нарощують. Знімають муфту й перевіряють тракт по черзі. Різниця між 400 і 690 бар вирішує питання прохідності частково закислої точки, але не рятує, коли канал перекритий повністю.
Повітряна пробка в стволі
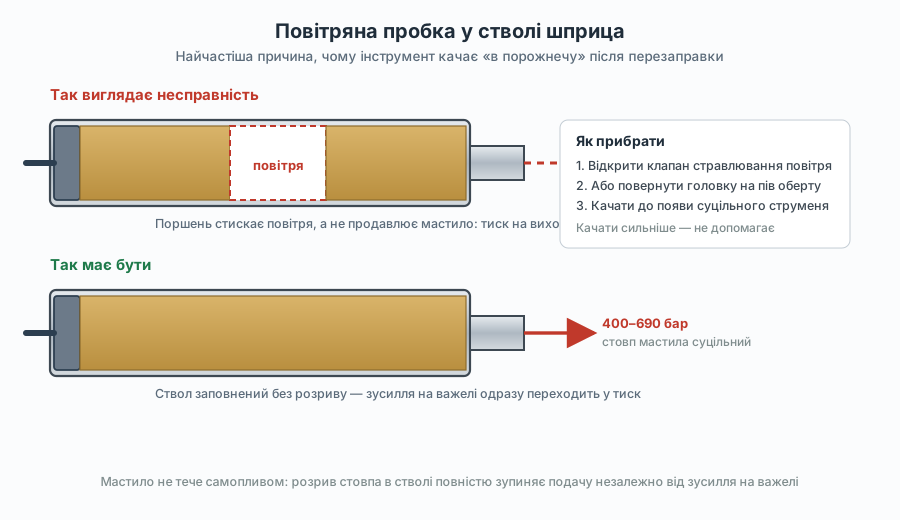
Це найчастіша причина звернень «шприц не подає мастило» — і найдешевша в усуненні. Повітря потрапляє в ствол при кожній перезаправці: разом із картриджем, разом із порцією насипного мастила, разом із від'єднанням заправного насоса. Мастило стисливе слабко, повітря — сильно. Кілька кубічних сантиметрів повітря під поршнем поглинають хід плунжера повністю: важіль ходить, тиск не росте, з наконечника не виходить нічого.
Ознака характерна й ні з чим не плутається: важіль ходить легко, без наростання опору. Якщо тракт перекритий далі по трасі — заломом шланга, засохлою муфтою чи закислою маслянкою — важіль після першого ж качка впирається намертво. Легкий вільний хід означає повітря або порожній ствол.
Порядок стравлювання
- Спустити шток із фіксатора до кінця, щоб пружина підпору притиснула мастило до головки. Незакріплений або застряглий у фіксаторі шток дає ту саму картину, що й повітря.
- Знайти на головці клапан стравлювання. У більшості моделей це окремий гвинт або штуцер завантажувача поруч із заправним клапаном. У частині конструкцій окремого клапана немає — там повітря випускають поворотом головки на пів оберту відносно корпуса.
- Відкрити клапан або відпустити головку на пів оберту й качати важіль, доки з-під нього не піде суцільне мастило без бульбашок і шипіння. Зазвичай це 5–15 качків.
- Закрити клапан або затягнути головку, після чого прокачати інструмент у повітря ще двічі й лише потім ставити муфту на точку.
Акумуляторні моделі мають автоматичний клапан випуску повітря — там процедура зводиться до кількох пострілів у повітря після заміни картриджа. У пневматичних шприців повітряна пробка проявляється як безперервне «пирхання» приводу без подачі: перевірка та сама.
Помилки заправки: картридж, всмоктування, насос
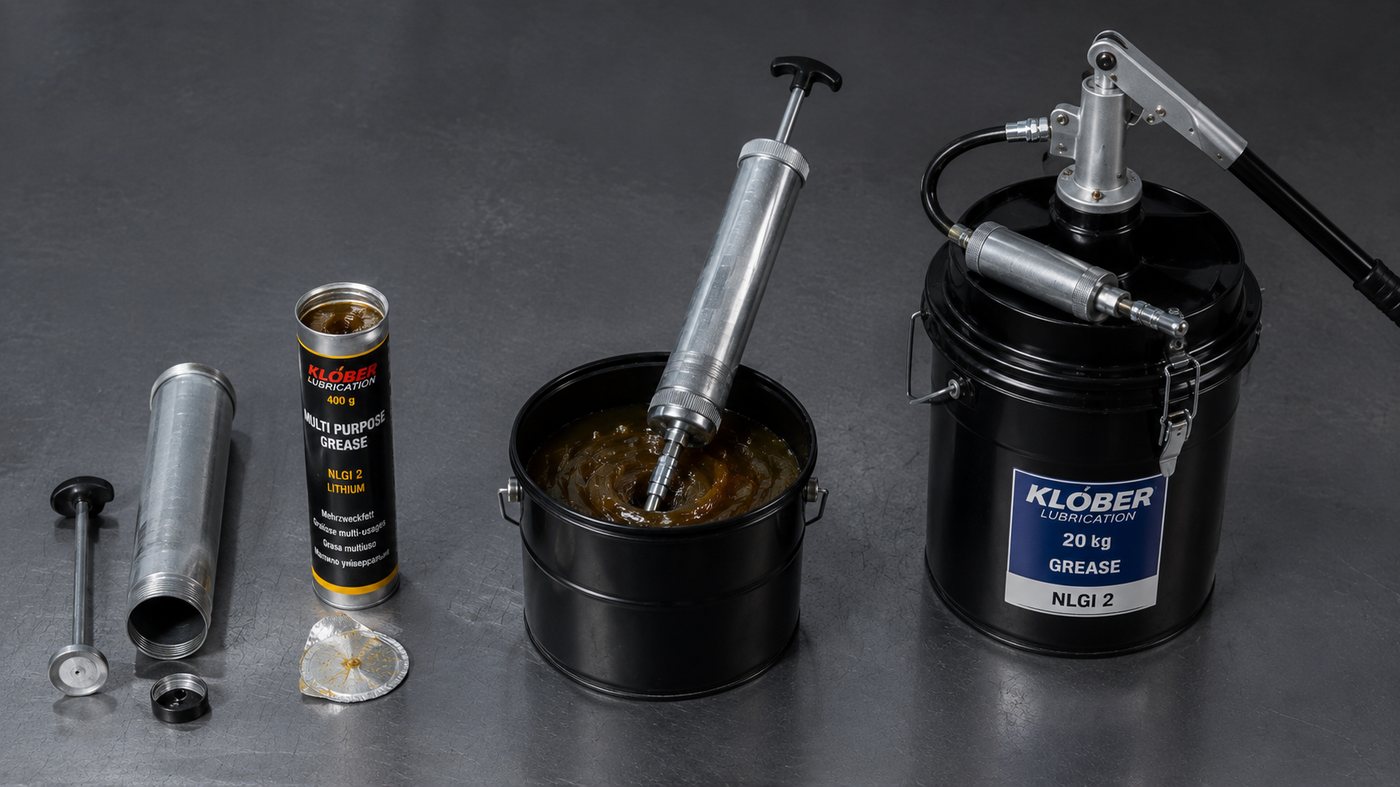
Каталожні шприци підтримують до трьох способів заправки: картридж 400 г (85 г для мінімоделей), всмоктування насипного мастила з ємності в корпус на 500 або 750 см³, і заправка від нагнітача через заправний клапан на головці. Не всі моделі підтримують усі три: заправку насосом мають конструкції з литою алюмінієвою головкою, і цю позицію звіряють у характеристиках конкретної картки. Кожен спосіб має свою типову помилку, і кожна дає ту саму зовнішню картину.
| Спосіб заправки | Типова помилка | Як проявляється | Дія |
|---|---|---|---|
| Картридж 400 г | не знята мембрана з торця картриджа або не зрізаний ковпачок; картридж вставлений не тим боком | важіль ходить вільно, мастило не йде взагалі | розібрати ствол, зняти мембрану, зібрати, стравити повітря |
| Картридж 400 г | ствол закручений на головку до того, як з картриджа витиснуто повітряний прошарок під кришкою | перші 10–20 качків «вхолосту» | стравити повітря через клапан |
| Всмоктування насипом (500–750 см³) | наконечник вийнято з мастила до кінця ходу штока — у ствол засмоктано повітря | подача переривчаста, важіль то легкий, то тугий | перезаправити, тримаючи наконечник зануреним увесь хід |
| Всмоктування насипом | шток витягують ривком; мастило класу NLGI 3 не встигає затекти за поршнем | ствол заповнений частково, порожнини по всій довжині | витягувати шток повільно, рівномірно |
| Всмоктування насипом | мастило беруть із відра, де поверхня вибрана «лійкою» по центру | у ствол іде повітря разом із мастилом | вирівняти поверхню мастила в тарі шпателем |
| Заправний насос | шток не спущений із фіксатора — мастило нікуди йти | насос качає, ствол не наповнюється | спустити шток, повторити |
| Заправний насос | заправка «до впору», з переповненням і затиском поршня | важіль не ходить узагалі | відкрити клапан, скинути надлишок |
| Заправний насос | брудний заправний штуцер: абразив із головки заганяється в ствол | подача погіршується поступово, зношуються ущільнення | витирати штуцер перед кожним приєднанням |
Картридж
Найшвидший і найчистіший спосіб, і саме він дає найбезглуздіші відмови. Мембрана на торці картриджа знімається повністю; залишок фольги по краю працює як клапан і перекриває вихід під тиском. Друга річ — картридж 400 г розрахований на повнорозмірний ствол; у мінімоделі з корпусом 125 см³ ставиться картридж 85 г, і спроба закласти в неї стандартний призводить до того, що ствол просто не закручується до кінця, а різьба головки виявляється недотягнутою.
Всмоктування насипом
Найдешевший спосіб у перерахунку на кілограм мастила і найризикованіший за повітрям. Ствол на 500 або 750 см³ наповнюється розрідженням, яке створює поршень при витягуванні штока. Будь-який момент, коли наконечник опинився вище рівня мастила, дає порожнину. Порожнин зазвичай кілька, і стравлювати повітря доводиться довше, ніж після картриджа.
Заправний насос
Мастило подається в ствол під тиском через заправний клапан на головці — без порожнин і без контакту рук із мастилом. Це найшвидший варіант для парку техніки, але він працює тільки на моделях із заправним клапаном. Спроба «залити» через нього шприц, у якого такого клапана немає, закінчується мастилом на головці й порожнім стволом. Заправну лінію будують від нагнітачів із притискним диском на заводській тарі — вони вибирають мастило з відра практично без залишку і не заганяють повітря.
Муфта не тримається або зривається з маслянки
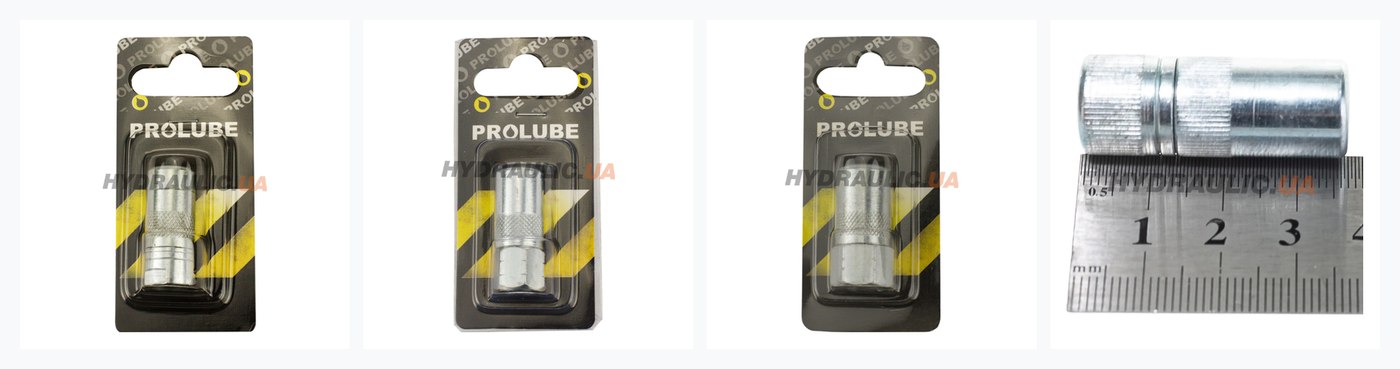
Пелюсткова муфта — не просто наконечник, а елемент із власним робочим тиском. У каталозі це 207, 413, 517, 550 і 690 бар. Логіка проста й порушується постійно: муфта, слабша за шприц, зривається з маслянки раніше, ніж інструмент вийде на свій робочий тиск. Стандартна 3-пелюсткова муфта на 207 бар, поставлена на важільний шприц із 690 бар, стає найслабшою ланкою тракту. Ознака — мастило виходить по колу з-під пелюсток, або муфта злітає з головки при качанні.
| Виконання муфти | Робочий тиск | Діаметр корпуса | Зворотний клапан | Під який інструмент |
|---|---|---|---|---|
| 3-пелюсткова стандартна | 207 бар | 15 мм | кульковий, є | ручні шприци до 207 бар |
| 4-пелюсткова професійна | 413 бар | 15 мм | кульковий, є | більшість ручних шприців |
| 4-пелюсткова посилена | 690 бар | 17 мм, подвійна стінка | кульковий, є | пневматичні й важільні Heavy Duty |
| Швидкознімна стандартна | 413 бар | — | є | ручні шприци |
| Швидкознімна Quick Lock, фіксація в 6 точках | 550 бар | — | є | ручні, пневматичні, акумуляторні |
| 3-пелюсткова SLIM-LINE | 690 бар | 13,7 мм | немає | ручні шприци, тісні місця |
| Гідравлічна затискна, 4 штамповані щелепи | — | головка 15 мм, висота 36 мм | — | під конічні маслянки DIN 71412 |
Окремо про SLIM-LINE Ø 13,7 мм. Це одна з найтонших пелюсткових муфт, зроблена під ніпелі з вузьким доступом — там, де звичайна на 15 або 17 мм фізично не сідає на головку через сусідню деталь. Ціна компактності: у ній немає кулькового зворотного клапана. Після зняття з маслянки мастило зі шланга витікає — це нормальна поведінка конструкції, а не дефект. Механік, який не знає цієї деталі, спочатку думає, що «шланг тече», потім — що «муфта пропускає». Гайку й корпус цієї муфти підтягують від руки під різні розміри головок.
Друга причина зриву — стан самої головки маслянки. Стандарт вимагає гартування робочого торця від 550 HV саме для того, щоб кромка не збивалася муфтою при щозмінному змащуванні. Збита, замята або обтиснута пасатижами головка не тримає пелюстки в жодному виконанні. Тут заміна маслянки дешевша за будь-які експерименти з муфтами — дивіться прес-маслянки відповідної різьби, а виконання муфт — у розділі муфти й насадки для шприців і маслянок.
Невідповідність наконечника типу маслянки
Це причина, яку найдовше не помічають, бо зовні все виглядає правильно: муфта сидить на маслянці, важіль качається, мастило кудись іде. Насправді воно йде повз канал.
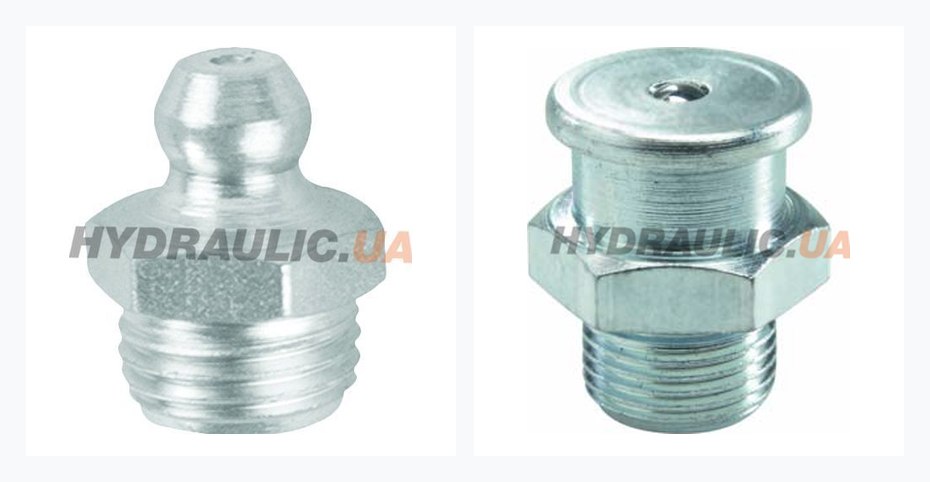
Точки змащування бувають двох принципово різних профілів, і наконечники до них не взаємозамінні:
- DIN 71412 — конічна (в торговому вжитку «кулькова») маслянка з головкою Ø 6,5 мм і кулько-пружинним зворотним клапаном усередині. Це стандартний профіль під пелюсткову муфту: пелюстки замикаються за буртиком головки, кулька відтискається тиском мастила.
- DIN 3404 — пласка, «кнопкова» (button head) маслянка з плоским торцем Ø 16 або 22 мм. Пелюсткова муфта на такій головці не тримається взагалі — за неї нема чому зачепитися. Для цього профілю є окремі муфти зачіпного (hook-on) і насувного (push-on) типу.
| Тип точки | Розмір головки | Що ставити | Робочий тиск муфти | Зворотний клапан у муфті |
|---|---|---|---|---|
| Конічна DIN 71412 | Ø 6,5 мм | пелюсткова 3- або 4-пелюсткова муфта; гідравлічна затискна | 207 / 413 / 690 бар | кульковий, є |
| Пласка DIN 3404 | Ø 16 мм | муфта для кнопкових маслянок, hook-on або push-on | 207 бар | немає |
| Пласка DIN 3404, посилена | Ø 16 мм | муфта Medium Duty | 413 бар | немає |
| Пласка DIN 3404, збільшена (Giant) | Ø 22 мм | муфта Heavy Duty | 517 бар | немає |
| Конусна (воронкоподібна), отвір без різьби | — | голчаста насадка 0,7 / 1,0 / 1,4 мм або голка 38 мм | 69 бар | немає |
Якщо на техніці є і конічні, і пласкі точки — а на важких машинах це звичайна ситуація, — тримають швидкознімний адаптер: він надівається просто на пелюсткову муфту й перетворює її на кнопкову без перекручування різьби М10×1. Робочий тиск такого адаптера 207 бар, і це знову ж таки межа для всього тракту, доки він стоїть на трасі.
Ознака невідповідності: мастило виходить кільцем навколо головки, вузол при цьому залишається сухим. Другий варіант — муфта сидить, тиск є, але канал маслянки не відкривається, бо наконечник упирається не в те місце. Обидва випадки вирішуються заміною наконечника, а не зусиллям.
Забита або закисла прес-маслянка
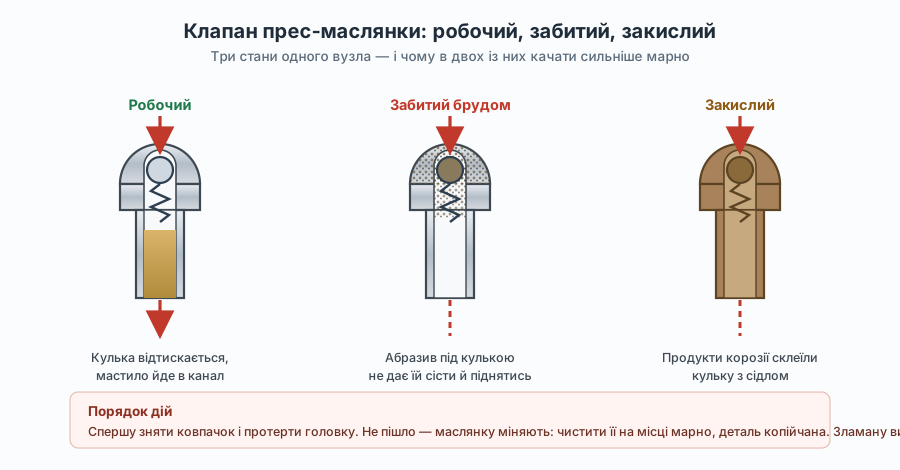
Усередині кожної конічної маслянки стоїть кулько-пружинний зворотний клапан: кулька в сідлі, підтиснута пружиною. У проміжку між змащуваннями він утримує мастило в каналі й закриває вхід від пилу й вологи. Він же стає найчастішою причиною, через яку справний шприц не подає мастило в справний на вигляд вузол.
Клапан виходить з ладу двома шляхами. Перший — забиття: старе мастило в каналі окислюється, підсихає й разом із абразивом утворює пробку, яку не пробиває навіть 690 бар. Другий — закисання: кулька прикипає до сідла корозією. Обидва стани дають однакову картину — важіль після одного качка стає «в камінь», мастило не йде, при знятті муфти інструмент нормально качає в повітря.
Що робити з точкою
- Витерти головку маслянки начисто. Абразив, який сидить на торці, шприц інакше заганяє прямо в підшипник разом із мастилом.
- Спробувати режим високого тиску, якщо інструмент двоплунжерний: 690 або 830 бар при подачі 0,6 г за прокачування — це саме той сценарій, під який зроблений перемикач. Одна–дві спроби, не більше.
- Не допомогло — маслянку викручують ключем за шестигранник і оцінюють. Часто пробка видима одразу, і клапан продувається або промивається.
- Маслянку зі слідами корозії на кульці не відновлюють. Це витратний елемент вартістю кількох гривень; ставлять нову тієї ж різьби, кута й довжини ніжки.
При заміні звіряють три розміри: різьбу, довжину різьбової ніжки й кут (0°, 45°, 90°). Ніжка, довша за глибину отвору, впирається в дно й не дає маслянці сісти; коротша не доходить до каналу. Кут вибирають за доступом: якщо муфта не сідає на головку повністю через сусідню деталь, пряму маслянку міняють на кутову тієї ж різьби.
Зламана маслянка і робота екстрактором
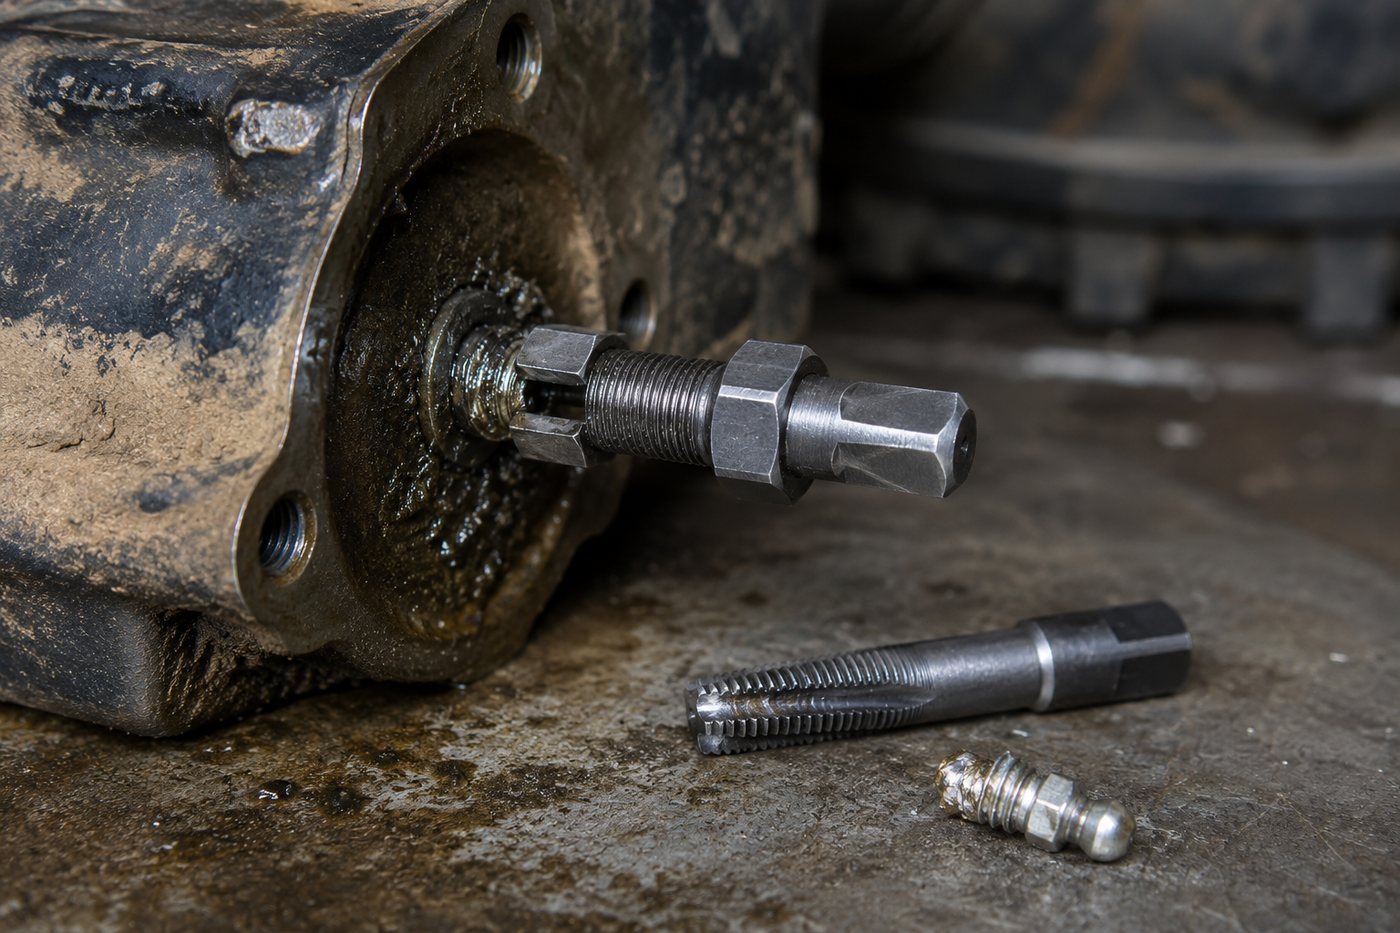
Найтиповіший шлях до цієї ситуації описаний вище: мастило не йшло, механік натиснув сильніше, головка маслянки обломилася по різьбовій ніжці. Другий шлях — маслянку зачепили ковшем, гілкою або при демонтажі суміжного вузла. У корпусі залишається обломок різьби, і звичайним інструментом його не взяти: за що чіплятися, там уже немає.
Для цього є екстрактори прес-маслянок — двофункційний інструмент: загартований мітчик з одного боку, екстрактор з іншого. Працює за шестигранником маслянки, тобто заходить на те, що лишилося від головки, і викручує обломок обертанням.
- Малий екстрактор — працює з маслянками під ключ 5/16″ і 3/8″, мітчик відновлює різьбу 1/4″-28. Це більшість стандартних маслянок, прямих і кутових.
- Великий екстрактор — під ключ 3/8″ і 7/16″ (11 мм), мітчик 1/8″-27. Для маслянок збільшеного типорозміру.
Порядок роботи: спочатку викручують обломок екстрактором, потім тим самим інструментом проганяють різьбу мітчиком — вона майже завжди пошкоджена зусиллям при зриві. Тільки після цього ставлять нову маслянку. Пропущений етап із мітчиком дає перекос нової маслянки й повторний злам через кілька змін. Виконання під конкретний розмір дивіться в розділі екстрактори прес-маслянок.
Чесно про межу застосування: екстрактор працює, доки від маслянки лишився шестигранник або хоча б його частина. Якщо ніжка обломилася врівень із корпусом і виступу немає, це вже висвердлювання з подальшим нарізанням різьби — робота іншого класу, і екстрактор тут не допоможе.
Шланг і трубка як причина зупинки подачі
Гнучкий шланг ставиться на шприц замість сталевої трубки, щоб дотягтися до заглибленої точки. Він же регулярно виявляється найслабшою ланкою тракту, бо його параметри рідко звіряють із параметрами інструмента.
| Параметр | Стандартний шланг | Посилений шланг | Сталева трубка |
|---|---|---|---|
| Робочий тиск | 240 бар | 400 бар | 413 бар |
| Тиск розриву | 800 бар | 950 бар | — |
| Внутрішній діаметр | 3,6 мм | 4,1 мм | — |
| Зовнішній діаметр | 8,5 мм | 10,8 мм | — |
| Мінімальний радіус згину | 40 мм | — | не згинається |
| Довжина | 300 і 450 мм | 300 мм | 150 мм, з вигином 13° |
| Різьба | М10×1 | М10×1 | М10×1 з обох боків |
Три висновки з цієї таблиці, кожен із яких пояснює реальну відмову.
Шланг, слабший за шприц, — питання часу. Стандартний шланг має робочий тиск 240 бар. Поставлений на важільний шприц із 690 бар, він працює доти, доки тракт вільний і реальний тиск у ньому невеликий. Перша ж закисла маслянка виводить систему на робочий тиск інструмента, і шланг здувається або рветься на обтисканні. Запас за розривом (800 бар) не є дозволом працювати вище робочого тиску — це запас на пік, а не режим.
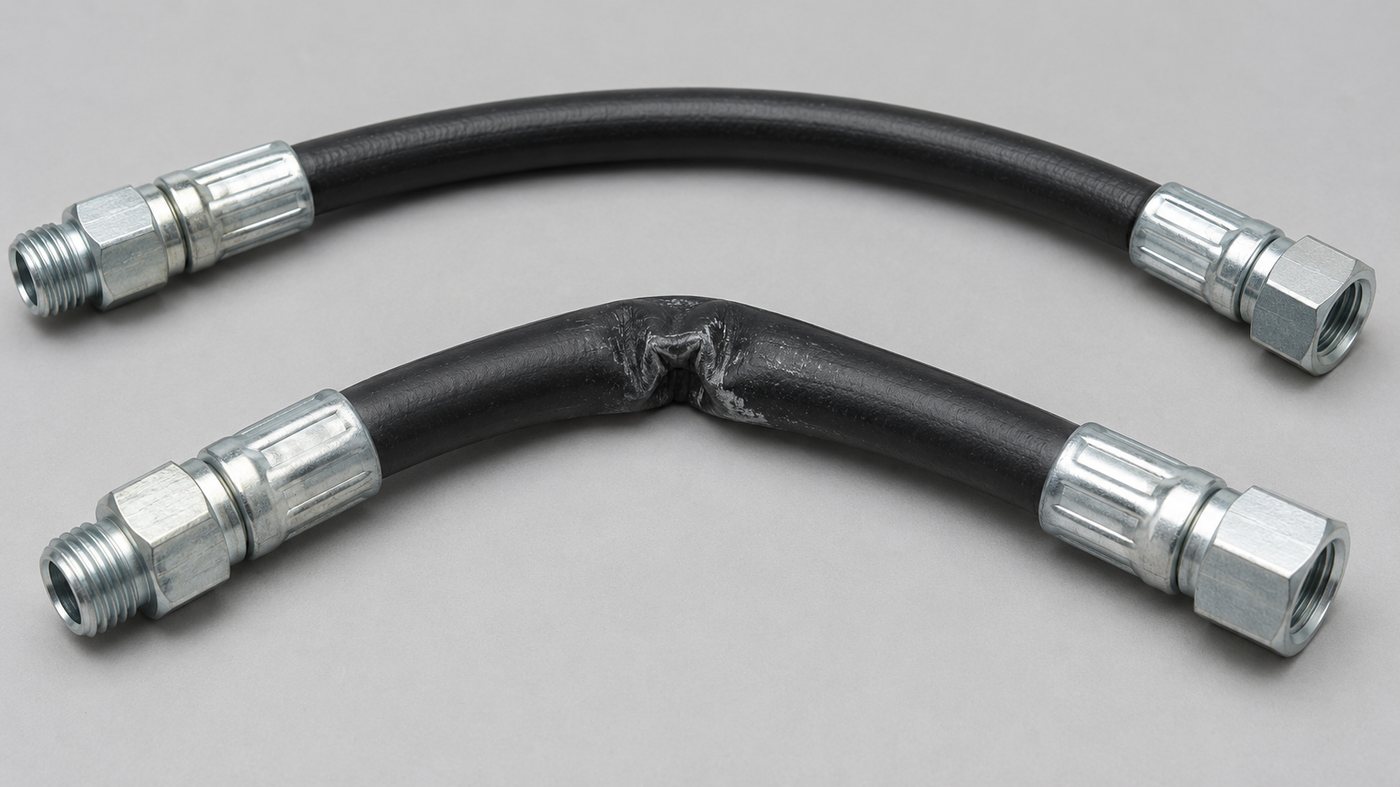
Мінімальний радіус згину 40 мм — реальне обмеження, а не рекомендація. Шланг, затиснутий між елементами рами під гострим кутом, дає залом, який назавжди звужує переріз. При внутрішньому діаметрі 3,6 мм звуження навпіл — це перекритий тракт для мастила класу NLGI 2. Зовні шланг цілий, важіль стає в упор, механік шукає проблему в маслянці.
Внутрішній діаметр вирішує роботу на морозі. Різниця 3,6 проти 4,1 мм здається дрібницею, але саме вона визначає, чи піде загусле на холоді мастило крізь 300 мм траси. Посилене виконання з поліамідною внутрішньою трубкою і поліуретановою оболонкою робилося саме під низькі температури.
Перевірка шланга займає хвилину: зняти муфту, прокачати шприц через шланг у повітря; якщо мастило не йде — зняти шланг і прокачати без нього. Виконання й довжини — у розділі шланги для шприців.
Несумісні мастила і загустіння суміші
Це причина, яку не видно ні на інструменті, ні на маслянці, і саме тому її шукають останньою. Пластичне мастило — це базова олива, утримана каркасом загущувача. Загущувачі бувають різних типів: літієві, кальцієві, комплексні, поліуретанові, на глині. При змішуванні мастил на різних загущувачах каркас руйнується або, навпаки, ущільнюється — суміш або розшаровується з виділенням оливи, або загусає до консистенції, яку тракт подачі вже не пропускає.
Практичний сценарій: техніку обслуговували одним мастилом, купили інше, заправили той самий шприц без промивання ствола. Перші кілька точок ідуть нормально, потім подача падає, а на четвертій-п'ятій точці важіль стає в упор. Суміш загусла всередині ствола, в каналі муфти й у клапані маслянки одночасно. Вузол при цьому теж перестає приймати мастило — стара суміш у його каналі загусла так само.
Ознаки, за якими це відрізняють від механічної пробки:
- подача погіршувалася поступово, протягом обходу, а не пропала різко;
- перекритими виявилися одразу кілька точок, а не одна;
- у стволі при розбиранні — неоднорідна маса з грудками або з відділеною оливою;
- заміні передував перехід на інше мастило або доливання «того, що було під рукою».
Усунення тільки механічне: ствол розбирають і промивають, муфту прочищають, маслянки в перекритих точках міняють. Далі — одне мастило на парк, або принаймні одне мастило на вузол; якщо тип загущувача змінюється свідомо, вузол попередньо прокачують до виходу чистого нового мастила. Тримати другий шприц під друге мастило дешевше, ніж розбирати перший.
Клас мастила проти можливостей інструмента
Ручні шприци каталогу розраховані на пластичні мастила до класу NLGI 3 включно. Це не декларація, а межа конструкції: пружина підпору й поршень мають протиснути мастило до головки, а плунжер — виштовхнути порцію в канал.
| Клас NLGI | Ручний шприц | Ручний нагнітач із притискним диском | Пневматичний нагнітач |
|---|---|---|---|
| 000 і 00 (напіврідкі) | не подається | не подається | не подається |
| 0 і 1 | подається, можливе підтікання повз поршень | так | так |
| 2 | основний робочий клас | так | так |
| 3 | так, потрібен запас за тиском | тільки лінійки, заявлені до NLGI 3 | не рекомендується |
Напіврідкі мастила NLGI 000 і 00 через звичайний шприц не подаються. Конструкція розрахована на масу, яка тримає форму: пружина підпору штовхає стовп мастила до головки, а поршень із ущільненням його не пропускає. Напіврідке мастило просто обтікає поршень і залишається в стволі, а частина витікає з-під ущільнень. Для таких матеріалів існує інший контур — насоси й нагнітачі під текучі середовища, див. нагнітачі оливи. Для оливи й текучих мастил у лінійці є окремий важільний шприц для оливи на 690 бар — це інша конструкція, а не «звичайний шприц із іншим мастилом».
Зворотний випадок — мастило NLGI 3 узимку. Формально клас допустимий, але при мінусовій температурі опір каналу зростає, і 240–345 бар вже не проходять. Тут або інструмент із запасом 690–830 бар, або перехід на клас 2 за сезоном. Нагнітачі з паспортом «до NLGI 2» мастило класу 3 із тари піднімають погано незалежно від зусилля на важелі — насос працює частково вхолосту, і це не відмова, а межа застосування.
Коли причина у вузлі, а не в інструменті
Найнеприємніший висновок діагностики: інструмент справний, тракт вільний, маслянка нова — а мастило все одно не заходить. Тут проблема не в товарі й не в його підборі, і чесніше сказати це прямо.
Типові випадки:
- Забитий канал у корпусі вузла. За маслянкою йде свердлений канал до поверхні тертя. Він забивається тим самим окисленим мастилом і абразивом. Ознака: маслянка викручена, нова стоїть, а важіль усе одно впирається. Канал прочищають дротом відповідного діаметра або продувають, попередньо знявши маслянку.
- Підшипник заповнений повністю. Вузол, у який мастило подавали за нормою, фізично не має вільного об'єму. Мастило або не йде, або виходить назовні по валу. Це не відмова, а сигнал, що норму подачі треба звіряти з картою змащування, а не подавати «до появи свіжого».
- Зруйнований підшипник. Продукти зносу спікаються з мастилом у щільну масу, яка не пропускає нову порцію. Змащування такого вузла нічого не дає, і продавлювання під 690 бар — теж.
- Маслянка стоїть не в тому отворі. Трапляється після ремонту: маслянку вкрутили в технологічний отвір, який не веде до поверхні тертя. Мастило заходить у корпус і залишається там.
- Мастило виходить повз ущільнення. Зношений сальник дає картину «подача є, у вузлі мастила немає». Тиск ручного шприца достатній, щоб видавити мастило повз пошкоджене ущільнення в порожнину корпуса.
Спільна ознака цієї групи: інструмент нормально прокачується в повітря і нормально працює на сусідніх точках тієї ж машини. Якщо всі інші точки приймають мастило, а одна ні — інструмент тут ні до чого, і перебирати муфти немає сенсу.
Профілактика тракту подачі
Більшість описаних відмов не діагностують — їх не допускають. Практика зводиться до кількох правил, які нічого не коштують.
- Стравлювати повітря після кожної перезаправки. Пів оберту головки або відкритий клапан плюс 10 качків — це п'ятнадцять секунд проти півгодини пошуку неіснуючої несправності на техніці.
- Витирати наконечник і головку маслянки перед кожною подачею. Абразив, який сів на торець, шприц заганяє прямо в підшипник. Змащування починає працювати проти вузла.
- Закривати точки ковпачками. Пластиковий ковпачок на маслянці — це не косметика: він тримає бруд поза каналом, а кольорове кодування (чорні, червоні, жовті в упаковках по 50 шт.) дозволяє розділити точки за періодичністю або типом мастила прямо на машині. Див. ковпачки на прес-маслянки.
- Звіряти робочі тиски тракту. Найслабший елемент визначає весь тракт. Шприц 690 бар + муфта 207 бар = система на 207 бар із ризиком зриву. Комплектація має бути узгоджена: муфту й шланг підбирають під інструмент, а не навпаки.
- Не залишати шприц порожнім на зберігання. Ущільнення поршня без мастила пересихають і починають пропускати; наступного сезону інструмент не створює тиск.
- Не тримати шланг перегнутим. Радіус згину 40 мм — це мінімум; шланг, покладений на гострий кут рами, отримує залом за кілька змін.
- Одне мастило на вузол. Перехід на інший загущувач планують і виконують із прокачуванням, а не доливанням.
- Тримати запас маслянок і одну муфту з запасом за тиском. Маслянка — витратний елемент; муфта на 690 бар у ящику вирішує половину випадків «мастило виходить по колу» просто заміною.
Для парку техніки додається ще одне: заправка від нагнітача замість всмоктування. Це прибирає з обігу основне джерело повітря в стволі й основне джерело бруду в мастилі. Для стаціонарного посту з магістраллю повітря темп подачі дають пневматичні шприци з подачею до 400 г/хв, для виїзної роботи без магістралі — акумуляторні шприци з автоматичним клапаном випуску повітря, який знімає питання повітряної пробки як таке. Базовий ручний інструмент — у розділі шприци для змащування.
Часті запитання
Шприц не качає після заправки картриджем — з чого починати?
З двох речей: чи знята мембрана з торця картриджа і чи стравлене повітря. Це закриває більшість випадків. Клапан стравлювання на головці відкривають або повертають головку на пів оберту й качають, доки не піде мастило без бульбашок.
Як заправити шприц для мастила без картриджа?
Всмоктуванням: спустити шток, занурити наконечник у мастило й повільно витягувати шток до кінця, не виймаючи наконечник із мастила. Об'єм ствола — 500 або 750 см³ залежно від моделі. Після заправки обов'язково стравити повітря. Швидший і чистіший варіант — заправний насос через клапан на головці, але його підтримують не всі моделі.
Мастило виходить по колу з-під муфти. Муфта зношена?
Не обов'язково. Спочатку перевіряють два інші пункти: чи відповідає робочий тиск муфти тиску шприца (207-барна муфта на 690-барному інструменті зривається закономірно) і чи не збита кромка головки маслянки. Замінюють те, що виявиться слабшим.
Чому після зняття муфти мастило тече зі шланга?
Якщо стоїть муфта SLIM-LINE Ø 13,7 мм — це нормальна поведінка: у ній немає кулькового зворотного клапана. У всіх стандартних 3- і 4-пелюсткових муфтах клапан є, і там витікання означає зношений клапан або сміття під кулькою.
Пелюсткова муфта не тримається на маслянці взагалі. Що не так?
Швидше за все, на техніці стоїть пласка маслянка DIN 3404 (плоский торець Ø 16 або 22 мм), а не конічна DIN 71412 з головкою Ø 6,5 мм. Пелюсткам на пласкому торці нема за що зачепитися. Потрібна муфта для кнопкових маслянок або швидкознімний адаптер.
Забита маслянка — чистити чи міняти?
Якщо пробка з підсохлого мастила й кулька рухається — промивають і ставлять назад. Якщо на кульці або в сідлі корозія — міняють. Маслянка коштує кількох гривень, а її закислий клапан здатний зупинити обслуговування всієї машини.
Чи можна качати сильніше, якщо мастило не йде?
Ні. При 400–690 бар питання прохідності вже вирішене або не вирішується взагалі. Додаткове зусилля на важелі зриває різьбу маслянки в корпусі вузла, і замість заміни штуцера доводиться працювати екстрактором і мітчиком.
Чому шприц перестав подавати мастило після переходу на іншу марку?
Ймовірно, змішалися мастила на різних загущувачах, і суміш загусла в стволі й каналах. Перевіряють вміст ствола: неоднорідна маса з грудками або відділеною оливою підтверджує версію. Ствол промивають, муфту прочищають, маслянки в перекритих точках міняють.
Мастило NLGI 00 не подається шприцом — це брак інструмента?
Ні, це межа конструкції. Напіврідкі класи 000 і 00 обтікають поршень замість того, щоб виштовхуватися ним. Для них потрібен інший контур подачі, розрахований на текучі середовища.
Усі точки на машині приймають мастило, одна — ні. Де шукати?
У вузлі. Знімають маслянку і перевіряють прохідність каналу в корпусі; якщо канал вільний, а мастило не заходить — вузол або заповнений, або зруйнований. Інструмент у цьому випадку справний, і заміна муфти нічого не змінить.